- Hogar
- Productos
- Compañía
- Soluciones
- Ventajas
- Blog
- Contacto
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-11 Origen:Sitio


El desperdicio de material y el tiempo de inactividad de las máquinas agravan rápidamente las pérdidas financieras en la fabricación de metales refractarios. Las tiradas de producción desechadas agotan la rentabilidad, mientras que las paradas de máquinas alteran los ajustados calendarios de entrega. Los desafíos metalúrgicos inherentes al tungsteno dificultan el procesamiento. Su alta resistencia a la tracción, dureza extrema y susceptibilidad a la fragilidad crean una ventana estrecha para una fabricación exitosa. Estas propiedades hacen que el estirado en frío sea muy propenso a microfracturas, fallas por tensión de flexión y roturas catastróficas de cables si el proceso carece de controles estrictos. Mitigar estos modos de falla requiere ir más allá de los ajustes operativos básicos. No se pueden simplemente ajustar velocidades o cambiar lubricantes en equipos obsoletos y esperar mejoras drásticas en el rendimiento. Es necesario evaluar las capacidades específicas de tensión, térmicas y de reducción. Debe implementar una especialmente diseñada máquina trefiladora de alambre de tungsteno estirado en frío para manejar estas demandas mecánicas extremas.
Causas fundamentales de las roturas: la mayoría de las fallas del alambre de tungsteno se deben a defectos de sinterización aguas arriba, relaciones de reducción agresivas (que exceden el límite estándar de ~12 % por pasada), lubricación inadecuada del troquel y tensión de flexión no controlada durante el bobinado.
Capacidades del equipo: Las modernas máquinas trefiladoras de alambre de tungsteno mitigan la fragilidad inherente mediante una sincronización precisa del cabrestante, un control continuo de la tensión y una gestión térmica integrada.
Criterios de evaluación: al actualizar la tecnología de trefilado, los tomadores de decisiones deben priorizar la eficiencia de enfriamiento del troquel, la detección automatizada de fallas y el alivio de tensiones en línea sobre la velocidad de trefilado en bruto.
Medición del ROI: el verdadero valor de una máquina trefiladora especializada se calcula mediante mejoras continuas del rendimiento y la reducción de las tasas de desperdicio, en lugar del gasto de capital inicial.
La fabricación de tungsteno comienza con la pulvimetalurgia. La calidad de los polvos de metal de tungsteno determina el éxito del trefilado posterior. Los fabricantes prensan y sinterizan estos polvos para crear varillas con forma casi neta. Esta fase inicial establece la integridad estructural fundamental del metal. Cualquier desviación en el tamaño de las partículas de polvo, generalmente medida utilizando el tamaño del subtamiz Fisher, o inconsistencias en la presión de prensado, comprometen el producto final. Esto lo vemos constantemente en el suelo: un lote de polvo con malas características de fluidez provoca una densidad verde desigual en el lingote prensado.
A menudo se forman huecos microscópicos durante una sinterización subóptima. Las variaciones de densidad y las impurezas atrapadas actúan como concentradores de tensiones internas. Estos defectos quedan ocultos dentro de la varilla sinterizada. La rotura se vuelve inevitable una vez que este material forjado entra en la fase de estirado en frío. El proceso de dibujo amplifica estos defectos microscópicos. Las elevadas fuerzas de tracción desgarran el material en estos puntos débiles en lugar de alargarlo uniformemente. Cuando un alambre se rompe y se examina la superficie de la fractura bajo un microscopio, frecuentemente se encuentra una pequeña inclusión o un vacío que se originó en el horno de sinterización.
Durante la fabricación se produce una transformación metalúrgica distinta. Procesos como rodar, forjar y estirar alargan los cristales internos. Esta transición transforma el material de una frágil varilla sinterizada a una necesaria estructura de alambre fibroso. Los granos fibrosos entrelazados le dan al alambre de tungsteno su flexibilidad y alta resistencia a la tracción a temperatura ambiente. Curiosamente, el estirado en realidad reduce la temperatura de transición de dúctil a frágil (DBTT) del tungsteno, lo cual es contradictorio en comparación con la mayoría de los otros metales.
Sin embargo, el endurecimiento laboral presenta una amenaza constante. El material alcanza un umbral en el que el endurecimiento pasa a una fragilidad fatal. El alivio intermedio del estrés debe gestionarse adecuadamente para evitarlo. Las tensiones residuales de estirado degradan gravemente las propiedades de tensión-ruptura del material. Esta degradación exacerba la fragilidad cuando el filamento final se somete posteriormente a altas temperaturas o corriente eléctrica en ambientes de vacío. El dopaje con potasio se utiliza a menudo para crear alambre de tungsteno que no se comba (NS), pero incluso el alambre dopado fallará si las tensiones de trefilado no se alivian correctamente.
La tensión de flexión juega un papel importante en la rotura del alambre. Provoca fallos frecuentes durante las fases de bobinado y bobinado. Enrollar alambre fino alrededor de un carrete introduce una tensión mecánica severa. El radio exterior del alambre se estira mientras que el radio interior se comprime. Si el cable retiene demasiada tensión de estiramiento residual, esta fuerza de flexión adicional rompe el filamento instantáneamente. La tensión del carrete debe controlarse constantemente mediante células de carga de precisión.
La fricción del troquel introduce otro modo de falla crítico. El estirado en frío genera una inmensa fricción entre el alambre y el troquel reductor. Una lubricación inadecuada provoca irritación del material. Las partículas de tungsteno se sueldan a la superficie del troquel, provocando graves marcas en la superficie del alambre. El choque térmico también amenaza la integridad del cable. Velocidades de enfriamiento inconsistentes entre pasadas de embutición alteran el límite del grano fibroso. Las fluctuaciones rápidas de temperatura provocan microfisuras en la superficie del cable.
Modo de falla | Indicador visual en el cable | Causa raíz primaria |
|---|---|---|
Fractura de copa y cono | Rotura estrecha con un vacío central | Defecto o inclusión de sinterización interna |
Fractura por corte | Rotura limpia y en ángulo a través del cable. | Tensión de flexión excesiva durante el bobinado |
Irritación superficial | Arañazos longitudinales profundos y rayaduras. | Falla de lubricación o ángulo de aproximación del troquel desgastado |
Grietas transversales | Microfisuras perpendiculares a la dirección del dibujo. | Choque térmico por enfriamiento inconsistente |

Las máquinas de pasadas múltiples dependen en gran medida de cabrestantes servoaccionados. Estas unidades mantienen la tensión exacta en cada etapa de dibujo. La sincronización precisa previene las microfracturas causadas por fuerzas de tracción desiguales. Si un cabrestante tira un poco más rápido que el anterior, el cable se estira más allá de su límite elástico. Los sistemas de control avanzados monitorean y ajustan estas velocidades en milisegundos utilizando codificadores de alta resolución y bucles de control PID de acción rápida.
El control de la contratensión es igualmente necesario. Gestiona la rigidez del alambre de tungsteno cuando ingresa al troquel de reducción. La contratensión constante mantiene el cable perfectamente alineado. Compensa pequeñas variaciones de diámetro en la varilla forjada. Esta alineación garantiza que el alambre entre en el troquel en el ángulo óptimo, lo que reduce el desgaste desigual en el ángulo de aproximación del troquel y evita roturas repentinas. Utilizamos brazos oscilantes y células de carga para proporcionar retroalimentación en tiempo real a los accionamientos del cabrestante, garantizando que la contratensión nunca caiga por debajo del umbral requerido.
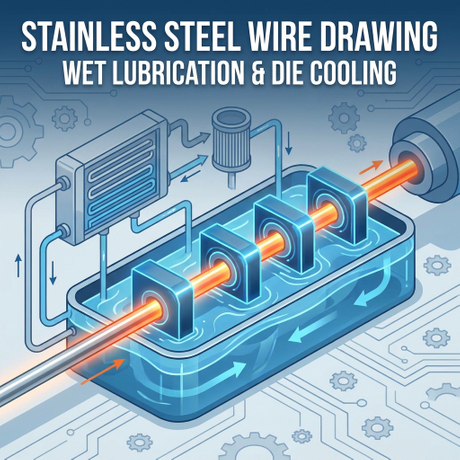
El dibujo de tungsteno genera una fricción extrema. Se requieren sistemas de lubricación específicos de alta presión para manejar este calor. La lubricación por inundación estándar a menudo no logra penetrar la zona de alta presión dentro del troquel. Los sistemas especializados inyectan suspensiones de grafito coloidal directamente en el ángulo de aproximación del troquel. Esto mantiene una capa límite hidrodinámica entre el alambre y la matriz, evitando el contacto de metal con metal.
Los mecanismos de enfriamiento internos y externos del troquel deben disipar el calor instantáneamente. Las carcasas de matrices enfriadas por agua alejan el calor de la zona de reducción. Los sistemas de pulverización directa enfrían los cabrestantes y el cable simultáneamente. La gestión térmica eficaz preserva la integridad estructural del cable. Previene la degradación térmica y mantiene el material dentro de su rango óptimo de temperatura de trabajo. En la industria, a menudo calentamos el alambre a 600-1000 °C antes de que entre en la matriz. Esto todavía se considera "estirado en frío" porque ocurre por debajo de la temperatura de recristalización, pero gestionar este calor aplicado junto con el calor de fricción requiere camisas de enfriamiento robustas.
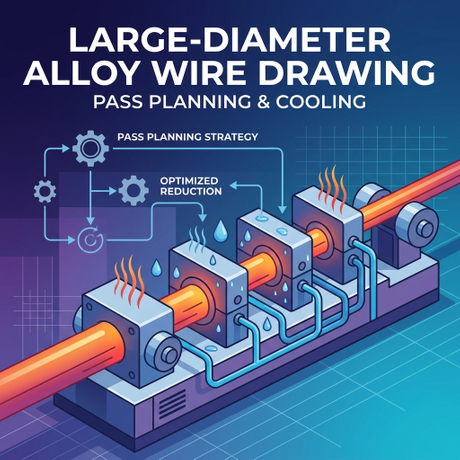
Los ingenieros enfrentan una limitación crítica al extraer tungsteno. La reducción del diámetro debe limitarse a aproximadamente el 12 % por pasada. Este estándar se estableció durante la fase inicial de estampado. Exceder esta relación de reducción sobrecarga el metal. Provoca un endurecimiento inmediato y una rotura inevitable dentro del troquel. No se puede obligar al tungsteno a reducirse más rápido de lo que permite su estructura cristalina.
Una máquina trefiladora de alambre de tungsteno especializada secuencia estos pases cuidadosamente. El programa borrador optimiza el alargamiento del grano sin exceder los límites de tracción del material. Cada pasada reduce gradualmente el diámetro mientras construye la microestructura fibrosa necesaria. La geometría de la máquina debe adaptarse a estos pasos de reducción precisos sin introducir fuerzas de flexión innecesarias entre los cabrestantes y las matrices.
Evaluar equipos basándose en la velocidad bruta es un enfoque defectuoso. Las altas velocidades de estirado generan un calor incontrolable en el procesamiento de tungsteno. El rendimiento constante e ininterrumpido es el principal impulsor de la rentabilidad. Una máquina que funciona a velocidades moderadas sin roturas produce mucho más alambre utilizable que una máquina de alta velocidad que rompe el alambre cada hora. Cada vez que se rompe un alambre, los operadores deben detener la máquina, volver a enhebrar las matrices y desechar la sección dañada. Este tiempo de inactividad destruye los programas de producción.
Las características específicas de la máquina se relacionan directamente con tasas de desperdicio reducidas. La fuerte amortiguación de vibraciones evita marcas de vibración en la superficie del cable. La construcción del marco rígido mantiene la alineación perfecta del troquel bajo cargas de tracción masivas. Estas características preservan las propiedades de tensión-ruptura del producto final. La actualización de su tecnología de trefilado debe centrarse exclusivamente en la estabilidad del proceso. Busque bases de máquina de hierro fundido y cojinetes de husillo de gran tamaño que absorban la resonancia mecánica generada durante las corrientes de aire intensas.
Característica de la máquina | Función operativa | Resultado de rendimiento directo |
|---|---|---|
Cabrestantes servoaccionados | Mantiene la sincronización exacta del borrador. | Elimina las microfracturas inducidas por tensión. |
Lubricación de alta presión | Fuerza el lubricante hacia el ángulo del troquel. | Previene irritaciones y rayaduras en la superficie. |
Marco de amortiguación de vibraciones | Absorbe la resonancia mecánica | Evita fluctuaciones de diámetro y vibraciones. |
Micrómetros láser en línea | Monitorea el diámetro del alambre continuamente | Detecta el desgaste del troquel antes de que se produzca la rotura. |
La integración de etapas intermedias de calentamiento o recocido ofrece enormes ventajas. Alivia el estrés inducido por el trabajo sin requerir procesamiento fuera de línea. Mover carretes a hornos discontinuos separados es una pérdida de tiempo y corre el riesgo de sufrir daños por manipulación. Los sistemas en línea calientan el cable en movimiento mediante métodos de inducción o resistencia directa. Esto restaura la ductilidad inmediatamente antes de la siguiente pasada de embutición. Normalmente ejecutamos estas etapas de calentamiento en línea bajo una atmósfera protectora de hidrógeno para evitar una oxidación severa de la superficie de tungsteno.
Los sistemas de control deben mantener perfiles de temperatura precisos durante estos procesos en línea. El tungsteno requiere bandas de temperatura específicas para un alivio eficaz del estrés. El sobrecalentamiento provoca una recristalización prematura. El tungsteno recristalizado pierde su estructura fibrosa y se vuelve quebradizo. Sensores avanzados monitorean la temperatura del alambre en tiempo real, ajustando la salida de energía para mantener el punto óptimo metalúrgico exacto. Los pirómetros suelen integrarse directamente en la zona de calentamiento para controlar la temperatura en circuito cerrado.
Los micrómetros láser en línea proporcionan un control de calidad continuo. Miden el diámetro del cable en varios ejes. Los sensores de tensión detectan pequeñas fluctuaciones en la fuerza de tracción. Estos sistemas identifican anomalías de diámetro y picos de tensión antes de que se produzca una rotura. Los operadores reciben alertas inmediatas para ajustar el proceso o cambiar un troquel desgastado. También implementamos pruebas de corrientes parásitas en línea para detectar grietas superficiales microscópicas que las inspecciones visuales pasan por alto.
El software de mantenimiento predictivo se integra directamente en los paneles de control modernos. Realiza un seguimiento del kilometraje exacto recorrido por cada troquel específico. El sistema previene fallas catastróficas en los troqueles al solicitar reemplazos basados en datos de desgaste reales, no en conjeturas. Este enfoque basado en datos maximiza la vida útil del troquel y al mismo tiempo protege el alambre de tungsteno de defectos superficiales. Cambia la estrategia de mantenimiento de la extinción de incendios reactiva al control proactivo del proceso.
Calcular el período de recuperación requiere mirar más allá del precio de compra inicial. Los equipos de alta gama exigen una inversión inicial mayor. Sin embargo, debe basar el retorno de la inversión en una reducción proyectada del 5 al 15 % en el desperdicio de material. El tungsteno es un metal refractario caro. El ahorro diario de unos pocos kilogramos de alambre desechado compensa rápidamente el coste de la maquinaria avanzada. Realice un seguimiento meticuloso de sus tasas de desechos actuales durante un mes. Calcule el costo del material, el tiempo de máquina perdido y la mano de obra desperdiciada. Compare esa pérdida mensual con el costo financiero de una máquina nueva.
Los equipos baratos conllevan graves costes ocultos. El reemplazo frecuente de troqueles agota los presupuestos de mantenimiento. La alta intervención del operador genera costos laborales excesivos. Lo más importante es que la calidad inconsistente del cable falla en aplicaciones de vacío de uso final. Cuando falla un filamento de tungsteno en un dispositivo médico terminado o en un componente aeroespacial, la responsabilidad supera con creces los ahorros que se obtienen con la maquinaria económica. No estás simplemente comprando una máquina; usted está comprando confiabilidad del proceso.
La modernización de las máquinas existentes parece un punto medio atractivo. Actualizar los controladores de tensión o agregar nuevos sistemas de refrigeración es técnicamente factible. Los nuevos controles PLC pueden mejorar la sincronización del cabrestante en estructuras más antiguas. Mejores bombas de lubricación pueden reducir la fricción del troquel. Estas mejoras proporcionan mejoras marginales para instalaciones con estrictas restricciones de capital. A menudo instalamos nuevos conjuntos de brazos oscilantes en bloques viejos para obtener una ligera ventaja en el control de la tensión.
Sin embargo, eventualmente llegarás a un punto de inflexión. La rigidez del marco tradicional no puede soportar las demandas del estirado moderno de alta tensión. Los diseños de cabrestantes mecánicos obsoletos introducen una reacción inevitable. Cuando la estructura física de la máquina provoca vibraciones y desalineación, el reemplazo completo se convierte en la única opción viable. Una nueva máquina garantiza la estabilidad fundamental necesaria para una producción de tungsteno sin defectos. No se pueden atornillar controles de precisión a un marco inestable y vibrante y esperar alambre de calidad aeroespacial.
La transición de sistemas de dibujo manuales a sistemas de dibujo altamente automatizados introduce riesgos. El error del operador puede causar daños graves a equipos costosos. Los operadores acostumbrados a los ajustes manuales de tensión pueden tener dificultades con los bucles de control digital. Podrían anular los límites de seguridad automatizados, lo que provocaría la rotura inmediata del cable o la rotura del troquel. Esto lo vemos durante la puesta en servicio: los operadores veteranos intentan hacer funcionar el nuevo equipo utilizando viejos hábitos.
Implantar protocolos de formación específicos para mitigar este riesgo. Concéntrese en gran medida en la calibración de tensión y la navegación por la interfaz digital. Capacite a los operadores sobre técnicas precisas de alineación de troqueles. Enséñeles cómo leer e interpretar diagnósticos de fallas automatizados. Cuando los operadores comprenden la mecánica detrás de las decisiones automatizadas de la máquina, se convierten en administradores de procesos eficaces en lugar de simplemente encargados de la máquina. La capacitación cruzada del personal de mantenimiento junto con los operadores garantiza que todos comprendan la nueva arquitectura del sistema.
El desgaste acelerado de las matrices es una realidad específica del trefilado de tungsteno. La extrema dureza del material degrada el diamante y las matrices de carburo rápidamente. Operar con matrices desgastadas garantiza defectos superficiales y eventuales roturas. No puede confiar únicamente en la inspección visual para determinar el estado del troquel. Los patrones de desgaste microscópicos causan fallas macroscópicas. Un ángulo de aproximación del troquel desgastado aumenta exponencialmente la fuerza de extracción.
Establecer un estricto programa de mantenimiento preventivo.
Limpie todos los troqueles con ultrasonidos después de cada ejecución de producción para eliminar el lubricante de grafito residual.
Inspeccione las matrices utilizando perfilometría óptica para medir con precisión la longitud del rodamiento y el ángulo de reducción.
Pula los troqueles periódicamente utilizando suspensión de diamante para mantener el acabado superficial óptimo en la zona de reducción.
Reemplace las matrices de diamante o carburo mucho antes de que alcancen sus límites máximos de tolerancia al desgaste.
Registre todas las mediciones de troqueles en una base de datos central para realizar un seguimiento de las tendencias de desgaste y predecir los intervalos de reemplazo.
Las condiciones ambientales de la fábrica tienen un gran impacto en el proceso de estirado en frío. Las fluctuaciones de temperatura cambian la viscosidad de los lubricantes para trefilado. Si la fábrica se enfría demasiado, los lubricantes no fluyen correctamente hacia el troquel. Los contaminantes transportados por el aire presentan un riesgo aún mayor. El polvo y las partículas metálicas se depositan en el alambre antes de que entre en la matriz. Estas partículas se arrastran hacia la zona de reducción, provocando rayones severos y daños al troquel.
Proponer estrictos controles ambientales alrededor de los equipos de dibujo. Encierre la ruta del cable siempre que sea posible. Implemente protocolos de lubricante limpio, incluida la filtración continua del fluido lubricante mediante separadores magnéticos y filtros de malla fina. Mantener un ambiente limpio y con temperatura estable garantiza condiciones de dibujo consistentes durante todo el año. A menudo instalamos unidades HVAC dedicadas directamente sobre las líneas de trefilado para mantener una temperatura ambiente constante y controlar la humedad.
Realice una auditoría inmediata de las tasas de desechos actuales e identifique los puntos exactos de falla en su proceso de dibujo.
Evalúe sus protocolos de mantenimiento de troqueles existentes e implemente una inspección óptica para todos los troqueles de diamante y carburo.
Solicite datos de garantía de rendimiento y organice pruebas piloto con fabricantes de máquinas preseleccionados utilizando su material de tungsteno específico.
Desarrollar un programa integral de capacitación de operadores enfocado en el control digital de tensión y la interpretación del diagnóstico de fallas.
R: El estándar de la industria es aproximadamente el 12 % por pasada. Esta proporción específica equilibra el alargamiento necesario del grano con la prevención de la fragilidad del endurecimiento por trabajo. Superar este límite provoca que el material se fracture dentro del troquel debido a una tensión mecánica excesiva.
R: El tungsteno se fabrica mediante pulvimetalurgia. Cualquier vacío microscópico, inconsistencia de densidad o impureza introducida durante el prensado y sinterización de la varilla inicial actúa como concentrador de tensiones. Estos defectos hacen que el alambre se rompa bajo la alta tensión del trefilado.
R: Las tensiones residuales del proceso de trefilado se combinan con el radio de curvatura físico. Si el mecanismo de bobinado carece de un control especializado de la tensión de bobinado, esta tensión combinada excede el límite de tracción del cable. El borde exterior del alambre se estira demasiado, provocando fracturas inmediatas.
R: Si bien las máquinas no pueden cambiar las propiedades inherentes del tungsteno, una gestión térmica y de tensión precisa reduce drásticamente la fragilidad inducida por el proceso. Los controles avanzados evitan el endurecimiento excesivo por trabajo, preservando la integridad estructural y la flexibilidad del cable para aplicaciones de uso final.
R: Las altas temperaturas de funcionamiento provocan la recristalización de la estructura fibrosa creada durante el estirado. Los granos alargados vuelven a una estructura en bloques. Un alivio de tensión en línea adecuado durante la fabricación ayuda a optimizar las propiedades de rotura de tensión del cable para retrasar este modo de falla.
R: Los lubricantes especializados previenen la irritación y controlan el calor de fricción extremo exclusivo del tungsteno. Los sistemas de alta presión fuerzan el lubricante hacia el ángulo del troquel, manteniendo una capa límite. Esto evita que el tungsteno se suelde al troquel y raye la superficie del alambre.


 Español
 简体中文