- Hogar
- Productos
- Compañía
- Soluciones
- Ventajas
- Blog
- Contacto
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-19 Origen:Sitio


La actualización de una línea de trefilado a menudo revela un cuello de botella crítico en la etapa de bobinado. Los fabricantes presionan para lograr un mayor rendimiento, sólo para descubrir que sus equipos existentes los frenan. Elegir el sistema de absorción incorrecto infla innecesariamente los gastos de capital. También perjudica la eficacia general del equipo debido al incesante tiempo de inactividad por cambios. Cada minuto dedicado a cambiar carretes destruye la eficiencia de la producción y afecta el resultado final.
Al final del embudo, la decisión va más allá de simplemente enrollar el cable. Debe hacer coincidir las limitaciones de velocidad de la línea, los objetivos de reducción de desechos y el espacio disponible con el enfoque mecánico correcto. Una elección inadecuada provoca una fatiga constante del operador y un desperdicio de material.
Proporcionamos un marco directo basado en evidencia para evaluar colas de impresión simples versus dobles. Aprenderá a equilibrar perfectamente las realidades del mantenimiento y el rendimiento de la producción. Esta guía le ayuda a finalizar las especificaciones de adquisición con confianza. Siga estos conocimientos para maximizar la eficiencia operativa y salvaguardar sus márgenes de beneficio de fabricación.
Continuidad de la producción: Las configuraciones de bobinas dobles eliminan los cambios de parada de línea, lo que los hace obligatorios para líneas de extrusión y trefilado continuo de alta velocidad.
CapEx frente a OpEx: las bobinas individuales requieren una menor inversión inicial y un mantenimiento más sencillo, pero incurren en costos ocultos en tiempo de inactividad de la máquina y desperdicio de material de aceleración/descenso.
Retorno de la inversión en automatización: la actualización a un sistema de cambio automático de bobinas generalmente se justifica solo cuando se utilizan calibres de alambre finos a medianos a velocidades en las que los cambios manuales crean graves cuellos de botella en la producción.
Realidad de la implementación: Los sistemas continuos requieren un control de tensión sofisticado (bailarines/acumuladores) y una capacitación rigurosa de los operadores para evitar fallas cruzadas durante la fase de conmutación.
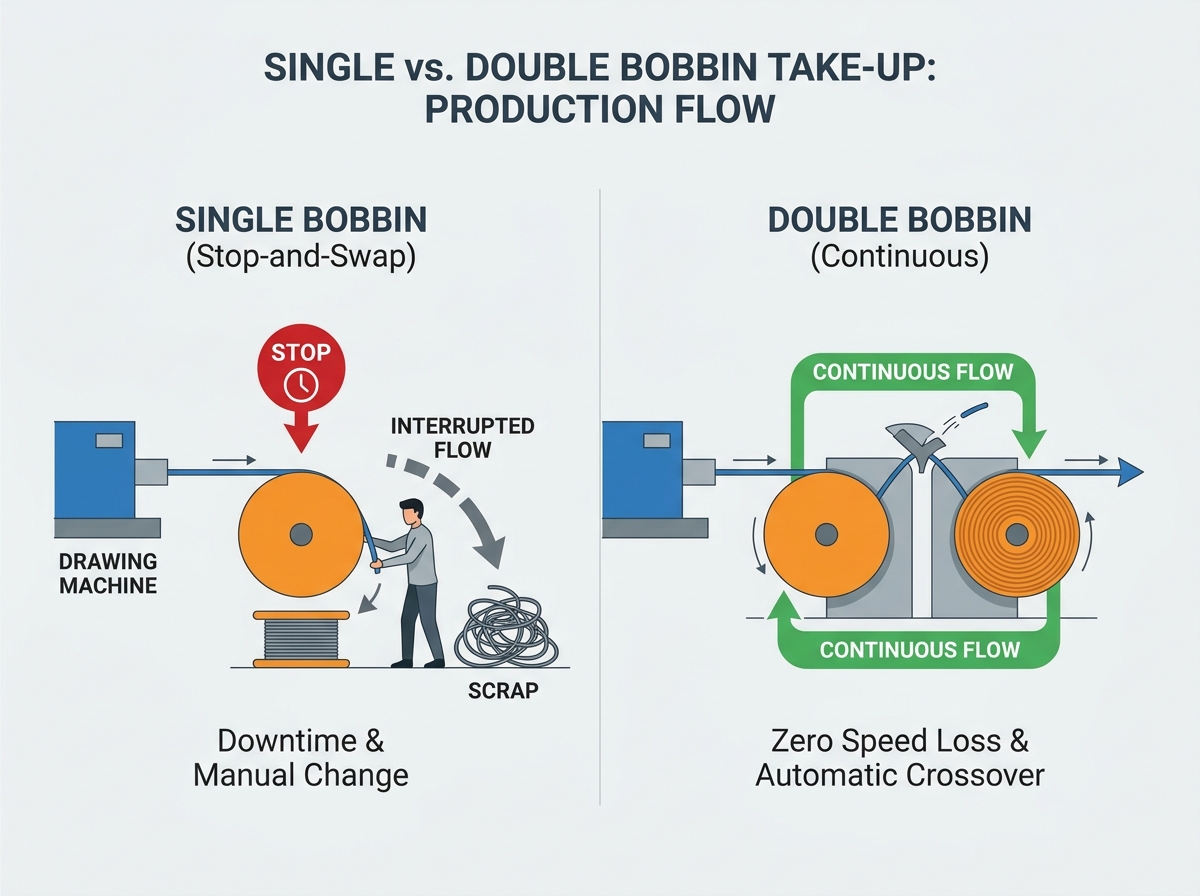
Usted se enfrenta a una elección mecánica fundamental al especificar nuevos equipos. Los spoolers individuales operan en una realidad rígida de detener e intercambiar. Los operadores deben detener toda la línea cuando se llena un carrete. Cortan manualmente el cable, retiran el pesado carrete lleno y cargan uno vacío. Los sistemas duales ofrecen un mecanismo de cruce continuo y sin pérdida de velocidad. Cambian los carretes automáticamente sin desacelerar la línea principal. Este marcado contraste mecánico define el debate entre las máquinas tensoras de bobina simple y doble .
El rendimiento sufre un gran impacto durante los cambios manuales. Las fases de aceleración, cambio manual y aceleración consumen rápidamente tiempo productivo. Estas fluctuaciones extremas de velocidad también afectan los troqueles y cabrestantes. Una desaceleración repentina altera drásticamente la tensión del cable en toda la máquina. Este cambio de tensión tira del alambre de manera desigual a través del troquel final. A menudo crea diámetros inconsistentes y compromete el acabado superficial final.
Las tasas de rendimiento reflejan directamente estas interrupciones operativas. Encuadre su evaluación en torno al desperdicio de material oculto. Detener una línea de dibujo para un solo cambio de bobina garantiza cierto nivel de desperdicio. Con frecuencia se producen calibres de cables fuera de tolerancia durante las ventanas críticas de desaceleración y aceleración. Los sistemas continuos eliminan por completo estas variaciones de velocidad derrochadoras. Mantienen una tensión y una velocidad constantes, lo que garantiza una calidad constante del cable desde el primer metro hasta el último.
Los carretes individuales todavía tienen un valor significativo en entornos de fabricación específicos. Los calibres de alambre pesados, las roturas de varillas y los cables gruesos a menudo los exigen. Estos materiales gruesos resisten la flexión rápida y el corte a alta velocidad. De todos modos, estos procesos se ejecutan a velocidades inherentemente más bajas. El procesamiento por lotes sigue siendo estándar aquí porque los volúmenes de pedidos a menudo coinciden perfectamente con la capacidad de un único carrete grande. También podría procesar aleaciones especiales que requieran controles de calidad frecuentes. En estos casos, las paradas intermitentes no dañan gravemente el rendimiento general.
Estos sistemas más simples ofrecen fuertes justificaciones financieras y operativas. Considere estas ventajas principales:
Requieren un gasto de capital inicial significativamente menor, preservando su presupuesto para los bloques de dibujo ascendentes.
La complejidad mecánica sigue siendo baja, con menos accionamientos, cilindros neumáticos y sensores complejos.
Menos piezas móviles significa que su equipo de mantenimiento se enfrenta a muchos menos gastos generales de mantenimiento preventivo.
También puede mitigar algunos inconvenientes del tiempo de inactividad mediante una ingeniería inteligente. Agregue acumuladores de alta capacidad a su línea de carrete único. Estos dispositivos verticales u horizontales almacenan alambre temporalmente durante un cambio de bobina. Los acumuladores utilizan una serie de poleas para sujetar una longitud de amortiguador. Cubren el espacio, manteniendo la máquina de trefilado principal funcionando a velocidad reducida mientras el operador cambia el carrete. Sin embargo, imponen límites estrictos. Si los operadores tienen problemas con un carrete atascado, el acumulador alcanza rápidamente su capacidad máxima. La línea debe entonces detenerse por completo, anulando el propósito del amortiguador.
La actualización al spooling continuo requiere un claro retorno de la inversión. Debe definir su umbral de retorno de la inversión con precisión antes de comprometerse. ¿A qué velocidad exacta de la línea el costo del tiempo de inactividad excede la prima del equipo de doble bobina? Los calibres de cables finos a medianos suelen cruzar este umbral financiero muy rápidamente. Las altas velocidades de estirado convierten los cambios manuales en graves cuellos de botella en la producción. Cuando un carrete se llena cada veinte minutos, los operadores simplemente no pueden seguir el ritmo.
La mecánica sin tiempo de inactividad impulsa el inmenso valor de una máquina trefiladora con cambio automático de bobinas . Estos sistemas se basan en un robusto mecanismo de bloqueo y corte volante. La secuencia de cambio rápido sigue un orden estricto y automatizado:
El sistema de accionamiento acelera la bobina vacía para adaptarla perfectamente a la velocidad actual de la línea.
Un brazo de transferencia mecánico guía el cable hacia la brida del carrete vacío.
La cizalla volante de alta velocidad corta el cable instantáneamente.
El mecanismo de enganche sujeta firmemente el extremo del cable nuevo, iniciando el nuevo viento sin perder tensión.
Este proceso altamente confiable transfiere alambre a máxima velocidad de producción. También optimiza los recursos laborales de sus instalaciones. Los cambios automáticos cambian significativamente las responsabilidades del operador. Los trabajadores se alejan de los cambios manuales de carretes repetitivos y físicamente exigentes. En cambio, se encargan del control de calidad de supervisión, monitorean los paneles de sensores y administran la logística.
La eficiencia energética presenta otro beneficio convincente, que a menudo se pasa por alto. Los motores de inducción masivos consumen picos extremos de energía durante el arranque. Los sistemas individuales obligan a estos motores pesados a detenerse y reiniciarse repetidamente. Los sistemas continuos mantienen estas grandes masas giratorias en movimiento constante durante todo el turno. Esta reducción en los picos de demanda eléctrica reduce notablemente sus facturas mensuales de servicios públicos.
Seleccionar el equipo adecuado requiere una evaluación rigurosa de varios factores técnicos. El control de la tensión es una preocupación principal para el funcionamiento continuo. El sistema debe gestionar perfectamente la tensión del hilo durante el cambio instantáneo de bobina. Los bailarines correctamente integrados evitan roturas de alambre y daños al troquel de trefilado. Utilizan cilindros neumáticos para aplicar una contrafuerza precisa. Absorben los golpes mecánicos y mantienen una fuerza de tracción constante. Un sistema de recogida confiable de alta velocidad para trefilado depende completamente de esta sincronización del bailarín.
La precisión transversal dicta la calidad estructural del carrete terminado. Debe evaluar de cerca la precisión del mecanismo de colocación. Los modernos husillos de bolas servoaccionados proporcionan bobinas perfectamente niveladas. Esta perfección mecánica se vuelve crítica para el desenrollado posterior en líneas de extrusión o trenzado. Los carretes mal enrollados provocan enredos, superposiciones y roturas durante los pasos posteriores del procesamiento.
Los requisitos de espacio físico exigen una cuidadosa planificación del suelo. Aborde sus limitaciones de espacio y diseño al principio del proyecto. Los sistemas de doble bobina son inherentemente más largos y significativamente más pesados. Debe verificar los requisitos de la base concreta antes de que comience la instalación. Asegúrese de que la nueva unidad dual se integre físicamente con sus bloques de dibujo y jaulas de seguridad existentes.
La compatibilidad del sistema de control garantiza un funcionamiento fluido y seguro. El controlador lógico programable (PLC) debe conectarse sin problemas con equipos más antiguos. Necesita comunicarse perfectamente con el control maestro de la máquina de dibujo existente. La sincronización perfecta de la velocidad depende enteramente de esta integración digital.
Descripción general de las capacidades del sistema
Característica operativa | Sistema de bobina única | Sistema de doble bobina |
|---|---|---|
Pérdida de velocidad de línea | Se requiere una parada del 100% para cada cambio manual | 0% de pérdida; operación continua mantenida |
Generación de chatarra | Volumen alto (ocurre durante la aceleración/desaceleración) | Volumen mínimo (estado estable mantenido) |
Requisito de espacio | Tamaño compacto; fácil integración de instalaciones | Gran huella; requiere una base pesada |
Inversión de capital | Bajo costo de compra inicial | Alto costo de compra inicial |
Intensidad Laboral | Alta exigencia física a los operadores | Baja exigencia física; enfoque de supervisión |
Las bobinas dobles no ofrecen una solución mágica para las malas prácticas de producción. Introducen puntos complejos de falla en su línea. La visión escéptica de la ingeniería resalta claramente estas vulnerabilidades. Los cuchillos de corte se desafilan con el tiempo y requieren un afilado constante. Los brazos de transferencia mecánicos requieren una alineación precisa para alcanzar el objetivo del enganche. Los motores duales duplican la posibilidad de que se produzca una falla eléctrica inesperada.
Debe abordar estas realidades de mantenimiento de frente para tener éxito. Implementar programas de mantenimiento preventivo estrictos y no negociables. El mecanismo de cambio automático nunca debe fallar durante la producción. Una transferencia fallida a alta velocidad provoca enredos de cables catastróficos. Luego, los operadores pasan horas limpiando manualmente cables afilados y enredados de las protecciones de la máquina.
Calcule sus gastos operativos a largo plazo durante un ciclo de vida de cinco a diez años. Equilibre los mayores costos de mantenimiento y repuestos con los ingresos recuperados. Los sistemas duales cuestan más de mantener anualmente en piezas y mano de obra especializada. Sin embargo, aumentan drásticamente los porcentajes de tiempo de actividad de su máquina. Un tiempo de actividad más continuo significa más producto vendible al final de cada turno. Este aumento masivo en la producción diaria generalmente eclipsa la mayor carga de mantenimiento.
Su decisión final depende de adaptar la mecánica a sus realidades operativas específicas. Utilice esta sencilla matriz de decisiones para guiar a su equipo. Elija un sistema de bobina única para calibres de alambre pesados y velocidades de funcionamiento más bajas. Se adapta perfectamente a las estrictas restricciones presupuestarias de capital y a los perfiles de mantenimiento sencillos. Elija un sistema de doble bobina para alambre fino o mediano. Sobresale en entornos de dibujo continuo de alta velocidad. Ayuda a combatir los altos costos laborales y cumple fácilmente los estrictos objetivos corporativos de reducción de desechos.
Dé el siguiente paso proactivo hoy. Audite sus registros actuales de tiempo de inactividad por cambio del último trimestre. Cuantifique exactamente cuántas horas productivas pierde semanalmente debido a los cambios manuales. Luego, solicite una proyección de impacto OEE personalizada a su fabricante de maquinaria preferido. Base su compromiso de especificación final en datos concretos y realidades reales del piso, no en suposiciones.
R: La modernización es extremadamente difícil y rara vez es rentable. Los sistemas individuales carecen del espacio necesario para ejes dobles y brazos de transferencia. Además, actualizar el software PLC más antiguo para manejar cortes voladores y sincronización de dos bailarines requiere una ingeniería exhaustiva. Reemplazar toda la unidad de recogida suele ser la opción más segura y confiable para los fabricantes.
R: Los calibres finos a medianos se benefician más del bobinado continuo. Las cizallas volantes enfrentan estrictas limitaciones físicas al cortar varillas gruesas o alambres pesados a altas velocidades. Cortar secciones transversales masivas requiere una fuerza mecánica excesiva, que desestabiliza el bastidor de la máquina. De todos modos, los calibres pesados funcionan más lentamente, lo que hace que los cambios manuales de una sola bobina sean mucho más manejables.
R: Los sistemas de control modernos cuentan con protocolos instantáneos de manejo de fallas. Si se produce una rotura, los sensores Dancer detectan inmediatamente la pérdida repentina de tensión. El PLC activa una parada de emergencia sincronizada en toda la línea de dibujo. Los frenos mecánicos integrados se activan para evitar que el cable roto se golpee y cause lesiones al operador o daños a la máquina.
R: Sí, la consistencia dimensional es vital para la automatización. Los mecanismos automatizados de sujeción y transferencia se basan en tolerancias estrictas de la bobina. Las bridas deformadas o los diámetros de orificio inconsistentes provocan fallas de sujeción. Estas fallas alteran la alineación del brazo de transferencia, lo que provoca cortes fallidos y enredos masivos de cables. Debe invertir en bobinas estandarizadas de alta calidad.


 Español
 简体中文