- Hogar
- Productos
- Compañía
- Soluciones
- Ventajas
- Blog
- Contacto
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-08 Origen:Sitio


La ampliación a dimensiones de alambre de gran calibre presenta un gran obstáculo de ingeniería. La lógica de procesamiento estándar simplemente falla a esta escala. Se enfrenta a aumentos exponenciales de la fricción, la resistencia mecánica y el calor central atrapado. Manejar estos enormes volúmenes de material requiere una ejecución impecable. Estas realidades definen el complejo ámbito del trefilado de alambres de aleaciones de gran diámetro . En aplicaciones de servicio pesado, como sujetadores aeroespaciales o cables industriales, los parámetros de trefilado deficientes tienen graves consecuencias. Aceleran el desgaste de los troqueles, provocan roturas catastróficas como las de alambre y arruinan las estructuras internas del grano. Los gerentes de planta no pueden confiar en conjeturas para procesar estos materiales. Necesita equipos específicos diseñados para un torque inmenso y una extracción de calor agresiva. Este artículo proporciona un marco claro y basado en evidencia para evaluar las especificaciones de maquinaria. Nos centraremos profundamente en optimizar las estrategias de planificación de pases y configurar arquitecturas sólidas de gestión térmica.
Precisión en la planificación de pasadas: La reducción acumulada en el área (RIA) debe calcularse meticulosamente para diámetros grandes para equilibrar las ganancias en el límite elástico con el riesgo de endurecimiento por trabajo.
La gestión térmica no es negociable: las aleaciones de gran calibre generan una fricción extrema; Evaluar la eficiencia de enfriamiento directo versus indirecto es fundamental para prevenir la degradación de la superficie.
Torque sobre velocidad: una máquina trefiladora especializada de gran diámetro prioriza el rendimiento continuo del bloque de alto torque sobre la pura velocidad de procesamiento.
La lógica de trefilado estándar no escala linealmente. No se pueden aplicar simplemente los principios del alambre fino a secciones transversales masivas. Los materiales de gran diámetro retienen el calor central mucho más tiempo. Poseen una relación superficie-volumen mucho menor. Este rasgo físico exige exponencialmente más fuerza de tracción para deformar el metal. Las máquinas estándar se doblan bajo esta intensa tensión mecánica. Carecen de la rigidez estructural necesaria para una producción continua de gran calibre.
Las variables materiales introducen mayor complejidad en la operación. Las aleaciones específicas responden de manera única a la deformación plástica severa. El acero con alto contenido de carbono requiere límites estrictos de temperatura para evitar una transformación martensítica indeseable. El titanio exige una lubricación excepcional para evitar el desgaste de la superficie. Las aleaciones de níquel-cromo exhiben un rápido endurecimiento por deformación durante las primeras pasadas. Debe adaptar la configuración de su máquina a estos distintos comportamientos metalúrgicos. El uso de un enfoque único para todos garantiza el fracaso del material.
Debemos definir criterios claros de éxito para una implementación de gran alcance. Una operación exitosa logra tolerancias dimensionales consistentes en todo el carrete. Preserva la estructura interna del grano sin provocar microfracturas. Minimiza la frecuencia de reemplazo de matrices mediante lubricación y enfriamiento optimizados. Finalmente, ofrece rendimientos de producción predecibles. Cumplir con estos puntos de referencia requiere equilibrar cuidadosamente la fuerza mecánica, la velocidad de procesamiento y la extracción térmica.
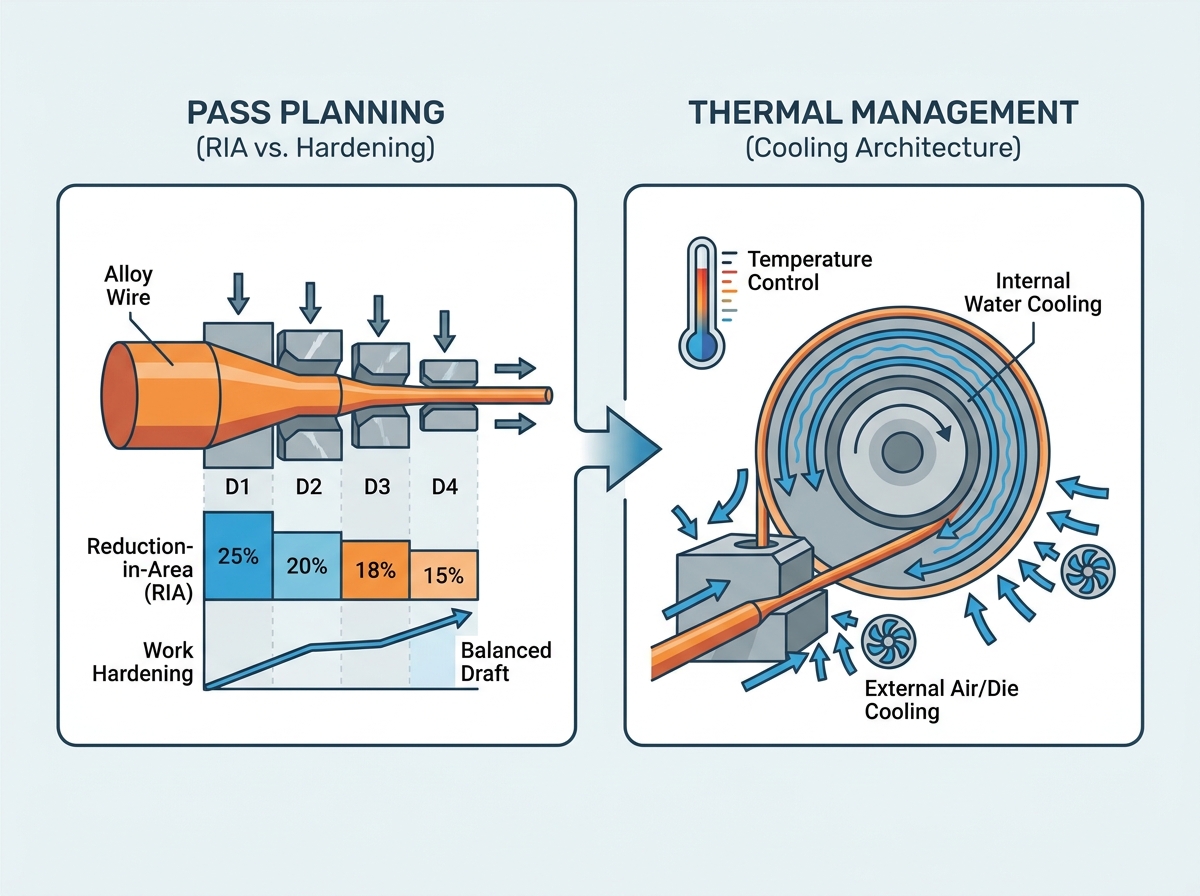
El cálculo de cronogramas preliminares para calibres pesados requiere una lógica de ingeniería precisa. Debe evaluar meticulosamente los ratios de reducción. Las reducciones agresivas de una sola pasada crean tensiones internas peligrosas. A menudo causan fracturas internas o estallidos centrales, comúnmente conocidos como ventosas. Por el contrario, los pases demasiado conservadores desperdician energía y valioso espacio. Requieren demasiados bloques de dibujo para lograr el diámetro final. Encontrar el porcentaje óptimo de reducción de área (RIA) por pasada es fundamental.
La planificación de pasadas dicta directamente la curva de endurecimiento del material. Cada paso de reducción aumenta el límite elástico. Simultáneamente disminuye la ductilidad. Una avanzada de gran diámetro máquina trefiladora ofrece flexibilidad de tiro programable. Esta característica se adapta perfectamente a diferentes grados de aleaciones. Los operadores pueden ajustar la secuencia de reducción para que coincida con el exponente de endurecimiento por deformación específico del metal. Este control evita que el alambre se vuelva demasiado quebradizo antes de llegar al troquel final.
La secuencia de troqueles y la geometría interna desempeñan un papel fundamental en el éxito del draft. Los ángulos de aproximación y las longitudes de los rodamientos deben cambiar a medida que el diámetro del alambre disminuye a lo largo de la secuencia del bloque. Los pasos iniciales con averías pesadas requieren ángulos de aproximación más amplios. Estos ángulos ayudan a canalizar capas gruesas de lubricante hacia la zona de deformación. Las pasadas posteriores requieren ángulos más cerrados para garantizar la precisión dimensional. Recomendamos encarecidamente mapear estos cambios geométricos antes de comenzar cualquier ejecución de producción.
Parámetro | Pases de desglose iniciales | Pases intermedios | Pasadas finales |
|---|---|---|---|
Ángulo de aproximación | 14° - 16° | 12° - 14° | 10° - 12° |
Longitud del rodamiento | 30% - 40% del diámetro | 40% - 50% del diámetro | 50% - 60% del diámetro |
Área de Reducción (RIA) | 20% - 25% | 15% - 20% | 10% - 15% |
El desafío de la disipación de calor domina la producción de alambre de gran calibre. La masa de alambre gruesa genera una enorme fricción durante la deformación. Esta fricción atrapa el calor extremo en lo profundo del núcleo. El calor no gestionado altera las propiedades metalúrgicas internas. En ciertos aceros con alto contenido de carbono, existe el riesgo de una transformación martensítica no deseada. Esto hace que el cable sea peligrosamente quebradizo. En otras aleaciones sensibles, el calor atrapado provoca quemaduras en la superficie y degrada la calidad del acabado.
Los sistemas de enfriamiento de cabrestantes dictan la supervivencia de su producción. Debe priorizar los métodos de enfriamiento del bloque interno. La refrigeración por agua interna de espacio reducido es una necesidad absoluta. Fuerza el agua a alta velocidad contra la pared interna del bloque. Este diseño maximiza la transferencia térmica fuera de la superficie de dibujo. Una camisa de enfriamiento estándar de espacio amplio no puede eliminar el calor lo suficientemente rápido para calibres pesados.
Los sistemas externos apoyan la refrigeración del bloque primario. La refrigeración por aire forzado y la refrigeración directa del troquel desempeñan funciones vitales. La máquina debe mantener temperaturas óptimas para extraer lubricantes. Los jabones en polvo secos o las emulsiones húmedas se descomponen bajo una presión inmensa si las temperaturas aumentan. La rotura de la película lubricante conduce directamente a una falla catastrófica del troquel. Una refrigeración externa adecuada evita esta ruptura térmica.
Chaquetas internas de alta velocidad: utilice diseños de espacio estrecho para maximizar el flujo de agua turbulento y la extracción de calor.
Inundación directa del troquel: emplee líneas de líquido dedicadas que apunten directamente a la zona de entrada del troquel.
Sistemas de chorro de aire: coloque ventiladores externos de alto flujo para enfriar el cable mientras viaja entre los bloques.
Interbloqueos de temperatura: integre sensores para detener la máquina si las temperaturas del troquel exceden los umbrales críticos.
El monitoreo de temperatura en tiempo real garantiza el cumplimiento y la garantía de calidad. Las industrias altamente reguladas exigen una trazabilidad estricta. Los sectores aeroespacial y automotriz siguen rígidos estándares ASTM. Requieren pruebas de que el procesamiento del alambre se mantuvo dentro de límites térmicos definidos. La integración de pirómetros y sensores térmicos directamente en la secuencia de dibujo proporciona estos datos cruciales. Evita que el material no conforme llegue al usuario final.
La evaluación de una industrial máquina trefiladora de alambre de aleación comienza con las especificaciones de accionamiento y torsión. Debe mirar más allá de la pura velocidad de procesamiento. Las aplicaciones de gran calibre exigen capacidades de baja velocidad y alto torque. Los robustos variadores de frecuencia de CA proporcionan el control necesario. Las cajas de cambios especializadas traducen la potencia del motor en una inmensa fuerza de tracción. Estos componentes de alta resistencia actúan como indicadores principales de una máquina capaz.
La durabilidad del cabrestante representa otro criterio de evaluación innegociable. Las aleaciones de gran diámetro provocan una abrasión severa. Las superficies de los bloques estándar se degradan rápidamente bajo esta fricción. Necesita tratamientos superficiales extremos para soportar la carga. El recubrimiento de carburo de tungsteno proporciona la dureza necesaria. Extiende la vida útil del cabrestante y mantiene un acabado impecable de la superficie del alambre durante ciclos de producción prolongados.
La manipulación y el enhebrado de cables plantean importantes dificultades logísticas. La manipulación manual de alambres de aleación gruesos es peligrosa y agotadora. Debe evaluar las funciones de manejo automatizado. Las máquinas punteadoras de alta resistencia afilan fácilmente los extremos gruesos del alambre. Los extractores de rosca motorizados arrastran el material rebelde de forma segura a través de la caja de troqueles. Las capacidades de avance inverso permiten a los operadores ajustar la tensión con precisión. Estas características transforman un proceso de configuración agotador en una rutina manejable.
Los diseños de protecciones y recintos de seguridad protegen a sus operadores. El alambre de gran calibre almacena una enorme energía cinética bajo alta tensión. Si un cable se rompe, golpea violentamente el suelo de la planta. Los robustos recintos de seguridad contienen estos eventos peligrosos. Los sistemas de frenado de seguridad son criterios de evaluación obligatorios. Deben detener instantáneamente enormes bloques giratorios en caso de rotura de un cable. Nunca comprometa estas salvaguardias mecánicas.
La infraestructura de las instalaciones físicas dicta el éxito de la implementación. La maquinaria pesada requiere soporte estructural especializado. Debe abordar la huella física con cuidado. El dibujo de gran espesor genera vibraciones intensas. La profundidad de los cimientos y las especificaciones del hormigón armado son inmensamente importantes. Además, la capacidad de refrigeración por agua industrial debe coincidir con la potencia térmica de la máquina. Una instalación de plomería insuficiente obstaculizará su operación desde el primer día.
La adopción de operadores introduce importantes riesgos de transición. Pasar del trefilado de alambre estándar al trefilado de gran calibre exige capacitación especializada. La mecánica física cambia por completo. Los operadores deben aprender a manejar con seguridad carretes de varias toneladas. Necesitan una amplia formación sobre cómo gestionar los límites de alta tensión. Enhebrar incorrectamente alambres gruesos provoca lesiones graves. Debe invertir profundamente en protocolos de seguridad y talleres operativos antes de que comience la producción total.
Verifique los requisitos de refuerzo de los cimientos antes de la entrega.
Actualice los sistemas de ventilación ambiental para gestionar el aumento de la producción de calor.
Realice capacitación específica sobre grúas y polipastos para manipular carretes masivos.
Establezca procedimientos estrictos de bloqueo y etiquetado adaptados a cajas de engranajes de alto torque.
Recomendamos encarecidamente protocolos de pruebas piloto rigurosos. Insista en realizar una prueba de concepto utilizando la química exacta de su aleación. No acepte pruebas sobre acero dulce genérico. Esta ejecución piloto valida sus planes de pase calculados. Permite a los ingenieros medir con precisión el consumo de energía real. Puede inspeccionar las propiedades finales del cable, como la resistencia a la tracción y la rectitud, antes de proporcionar la aprobación final. Este paso elimina sorpresas posteriores a la instalación.
El éxito en el procesamiento de aleaciones de gran espesor depende enteramente de la preparación técnica. Debe calcular meticulosamente la planificación de pasadas para gestionar el límite elástico y evitar el endurecimiento del trabajo. El control térmico dicta la integridad física del producto final. Grandes volúmenes de material atrapan el calor, lo que requiere arquitecturas de refrigeración internas y externas agresivas. Sin estos, corre el riesgo de arruinar las estructuras internas de las vetas y provocar fallos frecuentes en las herramientas.
La reutilización de equipos estándar para estas tareas conduce directamente a una falla operativa. Necesita maquinaria especialmente diseñada para alto torque y extracción térmica. Centre sus evaluaciones en cajas de engranajes de servicio pesado, cabrestantes de carburo de tungsteno y asistencia de roscado automatizado. Estas características específicas separan a las líneas industriales capaces de las alternativas inadecuadas.
Su próximo paso requiere una evaluación interna inmediata. Audite sus limitaciones actuales de límite elástico y capacidades de tolerancia dimensional. Consulte con ingenieros de equipos especializados para simular un cronograma preliminar personalizado. La ejecución de estas simulaciones ahora lo guiará hacia las especificaciones exactas de la maquinaria necesarias para escalar su producción de gran calibre de manera segura.
R: Varía según la aleación, pero normalmente oscila entre el 15% y el 25% por pasada. Las aleaciones de alta resistencia requieren pasadas iniciales conservadoras para gestionar el endurecimiento por trabajo y evitar el agrietamiento del núcleo.
R: Los diámetros grandes requieren una extracción térmica muy superior debido a la relación volumen-superficie. Esto requiere enfriamiento interno del cabrestante de alto flujo y, a menudo, enfriamiento especializado de la caja del troquel para evitar la combustión del lubricante.
R: Rara vez con éxito. El dibujo de gran diámetro requiere cajas de cambios, clasificaciones de torque del motor y rigidez estructural del marco fundamentalmente diferentes que no se pueden atornillar simplemente a un chasis estándar.
R: Los programas de pases desiguales que fuerzan una reducción excesiva en un solo troquel provocan una rápida degradación térmica y desgaste abrasivo. La planificación equilibrada del tiro distribuye la carga mecánica, lo que prolonga la vida útil del troquel y reduce el tiempo de inactividad de la máquina.


 Español
 简体中文