- Hogar
- Productos
- Compañía
- Soluciones
- Ventajas
- Blog
- Contacto
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-14 Origen:Sitio


La fabricación continua de alambre de cobre de alta velocidad enfrenta un desafío central exigente. Debe lograr propiedades metalúrgicas consistentes, específicamente la recristalización del grano, sin sacrificar la velocidad de la línea. La rentabilidad final en la producción de alambre depende enteramente de minimizar las tasas de desperdicio. El alambre quebradizo provoca un alargamiento deficiente. La decoloración de la superficie indica oxidación. Ambos problemas destruyen los rendimientos y afectan la eficiencia operativa.
Este artículo proporciona a los ingenieros de procesos y gerentes de planta un marco riguroso basado en evidencia. Aprenderá cómo evaluar eficazmente los equipos de recocido en línea. Describimos cómo establecer controles de calidad estrictos y mitigar los riesgos de implementación comunes. Dominar la calidad del recocido en línea de alambre de cobre garantiza que sus líneas de producción funcionen sin problemas a velocidades de diseño máximas, protegiendo sus márgenes de desperdicios evitables.
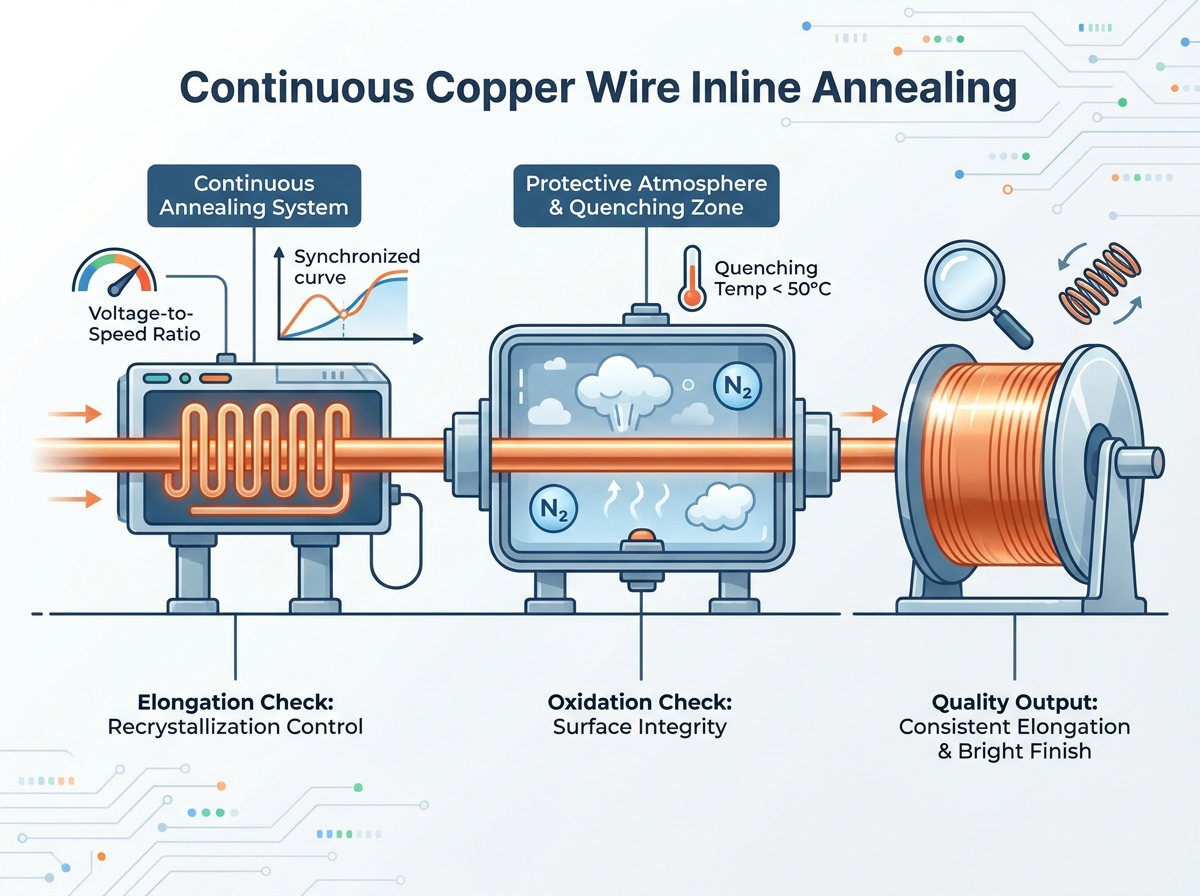
Variables de alargamiento específicas: la sincronización precisa del voltaje de recocido con la velocidad de la línea es el principal impulsor de un alargamiento constante en los sistemas de recocido continuo.
Prevención de la oxidación: el control eficaz de la oxidación depende completamente de la integridad de la atmósfera protectora (vapor o nitrógeno) y el control exacto de la temperatura del fluido de enfriamiento.
Evaluación del equipo: al seleccionar una máquina trefiladora de recocido continuo, dé prioridad a los sistemas de retroalimentación de circuito cerrado que ajustan automáticamente la entrada térmica en función de los datos de velocidad en tiempo real.
Matices del material: El cobre Cu-ETP (Electrolytic Tough Pitch) y Cu-OF (libre de oxígeno) requieren curvas de recocido distintas y líneas de base operativas para evitar la fragilización por hidrógeno o la recristalización incompleta.
El recocido en línea conecta el trefilado y el bobinado en un único proceso continuo. Esta integración genera importantes ganancias de eficiencia. Sin embargo, también introduce un riesgo sustancial. Una falla en la calidad del recocido genera instantáneamente miles de metros de chatarra no conforme. Cuando un operador nota un defecto visual, la bobina suele estar estropeada. No es fácil recuperar este material. Debe volver al horno, desperdiciando energía, tiempo y materias primas.
Un recocido defectuoso desencadena una cascada de fallas posteriores. Clasificamos estos fallos en dos categorías principales:
Fallos de elongación: El alambre frágil se rompe bajo tensión. Esto conduce a una rotura grave del cable durante los procesos posteriores de trenzado, agrupamiento o extrusión. Cada rotura provoca un costoso tiempo de inactividad de la máquina y requiere un reroscado manual.
Fallos de oxidación: la oxidación superficial arruina la energía superficial del cobre. Esto da como resultado una mala adherencia de los materiales aislantes poliméricos. También aumenta la resistencia eléctrica. En última instancia, los usuarios finales rechazarán el cable debido a imperfecciones cosméticas o degradación funcional.
Una línea optimizada con éxito cumple con estrictos estándares cuantitativos. Alcanza un alargamiento superior al 25-30 %, dependiendo del calibre de cable específico. El cobre sale de la máquina con un acabado superficial brillante similar a un espejo. Fundamentalmente, el sistema logra esto a las velocidades máximas de diseño. Los equipos de control de calidad deben esperar que el proceso mantenga un Cpk (índice de capacidad del proceso) superior a 1,33. Esta métrica estadística confirma que el proceso de recocido sigue siendo altamente capaz y estrictamente controlado.
Los ingenieros de procesos deben establecer métricas de referencia claras. Estos objetivos se basan en el diámetro del alambre y el grado de cobre específico. Los fabricantes procesan principalmente cobre Cu-ETP (Electrolytic Tough Pitch) y Cu-OF (libre de oxígeno). Estos materiales se comportan de manera diferente bajo el calor. El Cu-OF suele presentar una temperatura de recristalización más baja. Los operadores deben aplicar diferentes perfiles térmicos para evitar dañar la estructura cristalina.
Grado de cobre | Contenido de oxígeno | Perfil de recristalización | Riesgos comunes |
|---|---|---|---|
Cu-ETP | Típico 150-400 ppm | Se requiere una temperatura más alta | Fragilización por hidrógeno si se expone a gases reductores. |
Cu-OF | < 10 ppm | Se requiere una temperatura más baja | Irregularidades en el crecimiento del grano si está demasiado recocido |
La curva de recocido define la relación crítica entre la potencia eléctrica y la velocidad mecánica. El aporte de energía térmica debe coincidir perfectamente con el caudal másico del alambre de cobre. Si la línea se acelera, el voltaje debe aumentar proporcionalmente.
Los errores en esta relación producen defectos inmediatos. El recocido excesivo empuja demasiado calor hacia el alambre. Esto da como resultado que el cable "pegajoso" se estire excesivamente bajo tensión. A menudo se estrecha, alterando el diámetro final. Por el contrario, el recocido insuficiente deja el alambre duro y quebradizo. No logra recristalizar completamente, reteniendo las tensiones mecánicas generadas durante el estirado.
Depender únicamente de controles visuales invita al desastre. Las instalaciones deben implementar protocolos de prueba estandarizados para verificar la suavidad mecánica.
Pruebas de tracción: Ejecute pruebas de tracción formales siguiendo estándares como ASTM B258 o B1. Extraiga muestras físicas al principio, a la mitad y al final de las ejecuciones del spool. Esto verifica la coherencia en todo el lote.
La prueba Springback: Evalúe la prueba 'springback' como una herramienta de diagnóstico rápida en el taller. Los operadores enrollan una muestra de alambre firmemente alrededor de un mandril y luego lo sueltan. Un alambre muy blando y perfectamente recocido presenta un desenrollado mínimo. Un alambre rígido retrocede agresivamente, lo que indica una recristalización incompleta.
Mejores prácticas: Registre los ángulos de recuperación elástica digitalmente. El seguimiento de estos datos ayuda a los ingenieros a identificar errores de calibración de deriva lenta en el voltaje de recocido.
El cobre se oxida rápidamente cuando se expone al oxígeno a temperaturas elevadas. Para evitar esto, los fabricantes de equipos utilizan atmósferas protectoras. Evaluar el uso estándar de vapor como barrera protectora dentro del tubo de recocido. El vapor desplaza eficazmente el oxígeno ambiental. Protege el cable de cobre caliente durante la fase crítica de calentamiento.
Los ingenieros deben monitorear varios puntos de falla comunes en el sistema de vapor:
Presión de vapor insuficiente: La baja presión permite que el aire ambiente se infiltre en la cámara de calentamiento.
Vapor húmedo: El exceso de condensación en la línea de vapor provoca manchas de agua en la superficie del alambre caliente.
Desgaste de troqueles: Los troqueles de entrada o salida desgastados permiten la entrada de aire no deseado, comprometiendo toda la zona inerte.
Calentar el alambre representa sólo la mitad del proceso. La fase de enfriamiento dicta la calidad final de la superficie. El cable debe enfriarse por debajo de su umbral de oxidación antes de salir de la atmósfera protectora. Para el cobre, este umbral suele situarse por debajo de los 50°C.
Analice el papel crucial del fluido refrigerante. Mantener una temperatura de fluido estable requiere una alta eficiencia del intercambiador de calor. Si el fluido se calienta demasiado, no podrá apagar el cable lo suficientemente rápido. Los operadores también deben controlar la concentración de aditivos antioxidantes en el baño. Además, los estrictos requisitos de filtración evitan la acumulación de polvo de cobre. Las partículas de cobre suspendidas rayan la superficie del alambre y degradan la capacidad térmica del fluido de enfriamiento.
El control de calidad se basa en métodos de inspección duales para detectar la oxidación temprana.
Estándares visuales: los inspectores realizan comprobaciones de brillo y consistencia del color. El cable sano se ve brillante y reflectante. Los tonos rosados, rojos o morados apagados indican distintos niveles de formación de óxido.
Pruebas químicas: las instalaciones utilizan pruebas de polisulfuro para detectar microoxidación. Sumerge una muestra en una solución de polisulfuro de sodio. Las capas de óxido invisibles reaccionan y se vuelven negras al instante. Este diagnóstico químico detecta fallas que no son inmediatamente visibles a simple vista.
Al actualizar una instalación, la evaluación de los métodos de calefacción constituye la base de su estrategia.
Recocido de resistencia CC/CA: sigue siendo el estándar de la industria para la mayoría de los calibres de cables. La máquina pasa corriente eléctrica directamente a través del cable mediante poleas de contacto. Si bien es muy eficiente, es necesario evaluar continuamente el desgaste de la banda de contacto. Las bandas degradadas provocan arcos eléctricos. La formación de arcos crea picaduras severas en la superficie del cable terminado.
Recocido por inducción: ofrece calentamiento sin contacto. El cable pasa a través de una bobina electromagnética. Evalúe este método para aplicaciones premium que no requieren daños en la superficie. Como nada toca el alambre caliente, los defectos superficiales disminuyen drásticamente. Sin embargo, el gasto de capital (CapEx) para los sistemas de inducción suele ser mayor que el de los modelos de resistencia.
No se puede lograr un alargamiento constante manualmente. Al seleccionar una máquina trefiladora de recocido continuo , exija controles de circuito cerrado controlados por PLC. El sistema lee datos de velocidad en tiempo real de codificadores de línea. Ajusta de forma autónoma la corriente de recocido durante la aceleración y desaceleración de la línea. Si la máquina se ralentiza inesperadamente, el PLC baja el voltaje instantáneamente. Esto evita puntos duros o segmentos de alambre derretidos.
Mire más allá del software y evalúe el hardware físico. Invertir en tecnología avanzada de recocido continuo para alambre de cobre requiere analizar la durabilidad mecánica. Busque sistemas de enfriamiento multizona que ofrezcan caídas graduales de temperatura. Asegúrese de que la máquina utilice anillos de contacto duraderos de cerámica o carbono en lugar de acero estándar. Finalmente, inspeccione las toallitas de aire integradas. Estos dispositivos neumáticos deben eliminar eficazmente la humedad residual del cable antes de que llegue al carrete receptor. El alambre mojado se corroe rápidamente durante el almacenamiento.
Error común: descuidar la presión del limpiador de aire. Si los operadores reducen la presión del aire para reducir el ruido de la planta, la humedad se transfiere al carrete, arruinando todo el lote durante las siguientes semanas.
Los gerentes de planta a menudo debaten entre modernizar líneas antiguas o instalar equipos nuevos. Evalúe la complejidad de integrar un recocido continuo moderno en una línea de trefilado más antigua. Los PLC heredados pueden carecer de la velocidad de procesamiento necesaria para un seguimiento preciso de la relación voltaje-velocidad. Si la vieja máquina de trefilado acelera de manera irregular, el nuevo recocido tendrá dificultades para igualar la entrada de calor. Una instalación totalmente nueva evita estos protocolos de comunicación no coincidentes.
Los equipos de recocido exigen un mantenimiento riguroso. Reconozca que las poleas de contacto se degradan con el tiempo. La fricción constante del alambre de cobre corta surcos profundos en las bandas de níquel o carbono. Delinear un programa de mantenimiento preventivo obligatorio. Los equipos de mantenimiento deben comprometerse a girar o reemplazar las bandas de contacto con regularidad. No mantener estas bandas destruye la eficiencia eléctrica y arruina las superficies de los cables.
La tecnología avanzada a menudo intimida a los operadores veteranos. Abordar el importante riesgo de anulación por parte del operador. Al enfrentar roturas inesperadas de cables, los operadores pueden entrar en pánico y cambiar el PLC al modo manual. Intentan ajustar los voltajes mediante el tacto. Capacitar al personal de manera integral. Deben basarse en las curvas de recocido programadas. Los ajustes manuales de voltaje introducen profundos errores humanos y garantizan la variabilidad de los lotes.
Lograr una producción de alambre impecable requiere tratar el recocido como una ciencia precisa en lugar de un proceso de caja negra. El alargamiento constante y la oxidación cero siguen siendo puntos de referencia no negociables para la fabricación de alambre moderna. El diseño del equipo dicta su techo de éxito.
Invertir en sistemas avanzados de recocido continuo con una sólida gestión del circuito de vapor y controles eléctricos de circuito cerrado proporciona el camino más confiable para reducir los desechos. Esta tecnología protege activamente sus márgenes. No acepte promesas vagas de rendimiento de los proveedores. Recomendamos un siguiente paso proactivo: solicite datos de Cpk específicos y exija garantías de ejecución de prueba a los fabricantes de equipos utilizando el stock exacto de varillas de cobre de su instalación. Este enfoque basado en evidencia garantiza que su instalación final funcione sin problemas en condiciones de fábrica del mundo real.
R: Las mejores prácticas dictan pruebas en cada cambio de carrete, o continuamente mediante sensores de monitoreo de tensión en línea, para garantizar que la curva de recocido permanezca calibrada.
R: La decoloración indica oxidación de la superficie, generalmente causada por una atmósfera protectora de vapor comprometida, fugas de aire en el tubo de enfriamiento o el alambre que sale de la zona de enfriamiento a una temperatura demasiado alta (por encima de 50 °C).
R: Sí, pero los operadores deben cambiar a curvas de recocido específicas preprogramadas en el PLC, ya que el Cu-OF requiere diferentes entradas de energía térmica para una recristalización óptima en comparación con el Cu-ETP.
R: Esto suele ser una falla en la sincronización entre la velocidad de la línea y el voltaje de recocido. Las máquinas más antiguas o mal afinadas tienen dificultades para modular la potencia lo suficientemente rápido durante la aceleración, lo que genera segmentos poco recocidos (duros).


 Español
 简体中文