- Hogar
- Productos
- Compañía
- Soluciones
- Ventajas
- Blog
- Contacto
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-03 Origen:Sitio


La fabricación de alambre de alta precisión exige un control absoluto sobre las variables físicas, mecánicas y térmicas. Incluso pequeños errores de cálculo en las especificaciones de los equipos pueden alterar programas completos de producción y arruinar costosas materias primas. El tamaño incorrecto de la máquina trefiladora de alambre fino afecta directamente el rendimiento general de la producción. Esta desalineación crítica provoca roturas frecuentes del alambre, desgaste acelerado del troquel y diámetros finales muy inconsistentes. Para los fabricantes, evaluar la relación precisa entre la capacidad de entrada, los objetivos de salida, las secuencias de troqueles y las velocidades operativas es absolutamente fundamental.
Debe mantener una producción continua y de gran volumen sin comprometer la integridad estructural del material. Esta guía proporciona un marco basado en evidencia para especificar y evaluar configuraciones de trefilado. Aprenderá cómo garantizar un rendimiento confiable, reducir el tiempo de inactividad inesperado y maximizar la eficiencia del equipo a largo plazo mediante una meticulosa planificación inicial.
El tamaño preciso de la máquina trefiladora de alambre fino depende de la relación de reducción del área entre el diámetro de entrada máximo y el diámetro de salida objetivo.
La geometría de la secuencia del troquel dicta la potencia del motor requerida y el control de tensión, lo que influye directamente en la longevidad del equipo.
Para optimizar la velocidad de trefilado es necesario equilibrar los objetivos de rendimiento con los límites térmicos del material del alambre y el sistema de lubricación.
Las decisiones de adquisición deben priorizar los controles de tensión PLC integrados, la durabilidad del cabrestante y la estabilidad operativa demostrable sobre las velocidades máximas teóricas.
La definición de especificaciones básicas sienta las bases absolutas para una producción continua. Debe evaluar cuidadosamente el diámetro inicial máximo antes de procesar cualquier material. Este umbral depende en gran medida de la resistencia a la tracción inherente del metal. El cobre se comporta de manera completamente diferente que el acero con alto contenido de carbono, el aluminio o las aleaciones de latón. Los materiales de alta resistencia requieren etapas iniciales de embutición robustas para evitar que el motor se cale. La calidad del alambre de entrada dicta en gran medida la viabilidad general del trefilado. Los defectos superficiales, óxidos o inclusiones microscópicas a menudo se amplifican durante el proceso de dibujo. Por lo tanto, necesita material de origen impecable y procesos de limpieza previa adecuados para evitar fracturas aguas abajo.
A continuación, defina claramente sus requisitos de tolerancia de salida. Las aplicaciones de alambre terminado exigen variaciones estrictas y verificables a nivel de micras. Incluso las desviaciones más pequeñas pueden provocar fallos importantes en aplicaciones electrónicas o dispositivos médicos. Los diámetros de salida objetivo dictan las etapas de estirado necesarias dentro del espacio que ocupa la máquina. Un diámetro final más pequeño requiere inherentemente una huella de máquina más grande para acomodar más troqueles.
Debe calcular el índice de reducción de área (ARR) con precisión para cada pasada. Esto implica realizar un seguimiento de la reducción transversal total junto con los límites por borrador. Exceder estos límites de ingeniería provoca una fragilización inmediata del cable y una rotura catastrófica. Los ingenieros utilizan estrictas fórmulas ARR para salvaguardar la integridad del material durante todo el recorrido. Un error común es empujar el ARR demasiado alto en la pasada final para lograr un diámetro específico, lo que compromete el acabado de la superficie del cable. Distribuya siempre la carga de reducción de manera uniforme.
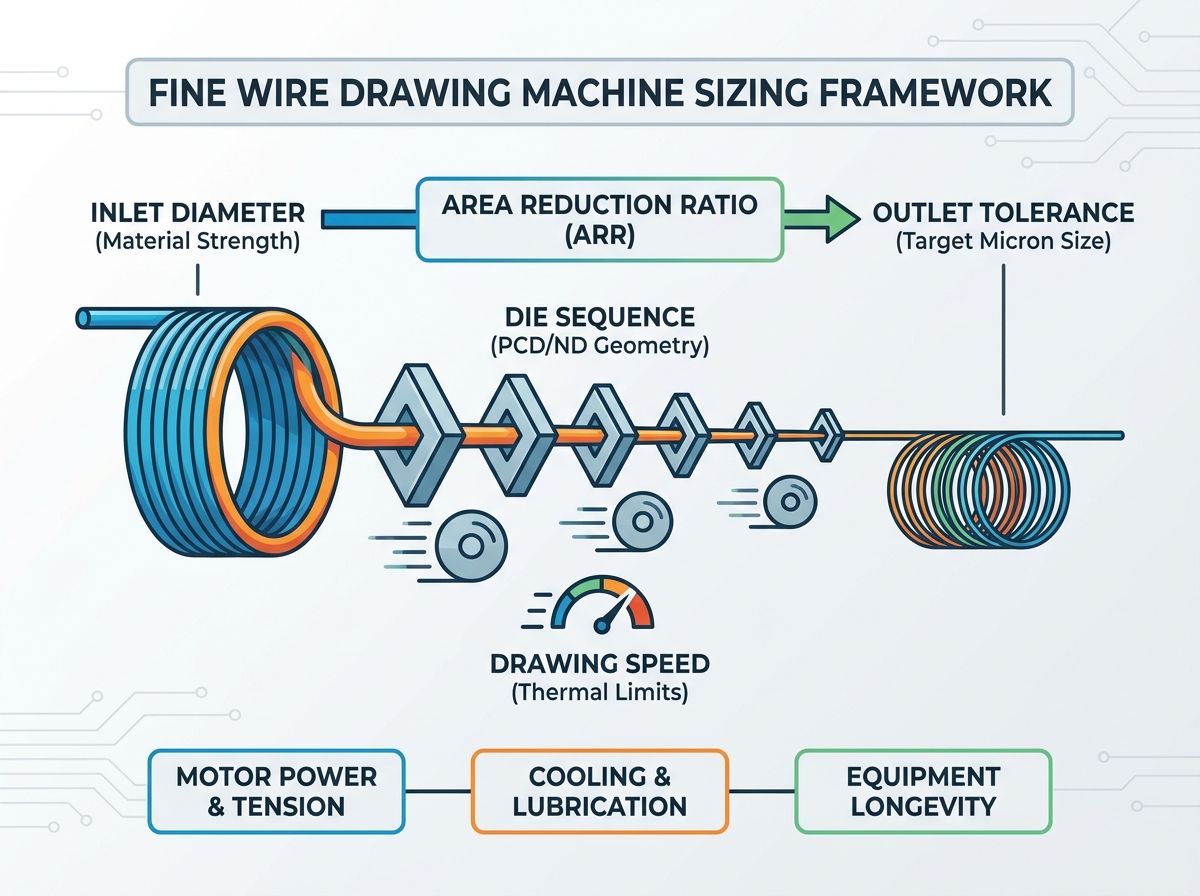
La arquitectura de secuencia del troquel define el latido mecánico del proceso de dibujo. La integración de un de alto rendimiento sistema de trefilado fino requiere una selección del material del troquel de alta precisión. Debe evaluar los troqueles de diamante policristalino (PCD) versus diamante natural (ND) según la aplicación. La dureza del material y los volúmenes de producción esperados impulsan esta elección específica. PCD ofrece una durabilidad excepcional y tasas de desgaste predecibles para corridas de cobre de gran volumen. ND proporciona acabados superficiales superiores necesarios para aplicaciones aeroespaciales ultrafinas especializadas. Realice un estricto análisis de costo-vida útil para establecer programas proactivos de reemplazo de troqueles.
La geometría del dibujo juega un papel monumental en el control del flujo de materiales. Debes optimizar el ángulo de aproximación y la zona de reducción del núcleo. Por ejemplo, los materiales más blandos como el cobre requieren ángulos de aproximación diferentes a los de las aleaciones más duras. La longitud del rodamiento también debe coincidir con el material de alambre específico para garantizar la estabilidad dimensional. La evaluación de los mecanismos de alineación de la sarta de troqueles es igualmente crucial para la longevidad del equipo. La alineación adecuada minimiza la fricción lateral y evita el desgaste asimétrico del troquel.
Finalmente, evalúe cuidadosamente las configuraciones de las máquinas con deslizamiento versus antideslizante. Los sistemas deslizantes son increíblemente comunes en entornos de dibujo fino de múltiples etapas. Permiten un deslizamiento controlado del cabrestante para equilibrar naturalmente la tensión entre las etapas de redacción. Los diseños antideslizantes eliminan por completo la fricción, pero requieren una sincronización del motor compleja y con gran capacidad de respuesta. Debe determinar el mejor diseño cinemático para gestionar el alargamiento del cable de forma segura. La contratensión constante evita roturas catastróficas a mitad de recorrido y mantiene la linealidad del cable.
La velocidad operativa influye agresivamente tanto en la calidad del producto final como en la longevidad de la máquina. La dinámica de la velocidad de alimentación del alambre dicta las tensiones internas del material generadas durante la reducción. Las velocidades de alimentación de entrada afectan directamente el límite elástico y la ductilidad del alambre. Los materiales sensibles como las aleaciones de latón y el cobre ultrafino reaccionan mal a velocidades extremas. Debe identificar el punto exacto de rendimientos decrecientes de su línea de producción. Los aumentos excesivos de velocidad provocan microfracturas ocultas que comprometen la conductividad eléctrica. También provoca graves rayaduras en la superficie, lo que inutiliza el cable para aplicaciones de precisión.
Mantener altas velocidades requiere una gestión térmica e ingeniería de fluidos excepcionales. La fricción genera enormes cantidades de calor durante los procesos rápidos de reducción de área. Debe evaluar cuidadosamente la capacidad de enfriamiento requerida antes de aumentar la producción. Los caudales de lubricación continuos y de alto volumen disipan eficazmente este peligroso calor de fricción.
Evalúe los riesgos graves de degradación del lubricante a velocidades operativas máximas. La lubricación degradada destruye los costosos troqueles y arruina las superficies de los alambres casi de inmediato. Asegúrese de que su sistema de filtración elimine los finos metálicos microscópicos de la emulsión para evitar la acumulación de lodo.
Consideraciones térmicas y de velocidad del material común
Material del alambre | Sensibilidad a la velocidad | Factor de riesgo térmico | Enfoque de lubricación recomendado |
|---|---|---|---|
Cobre ultrafino | Alto | Moderado (altamente dúctil) | Emulsiones sintéticas de alta lubricidad |
Aleaciones de latón | muy alto | Alto (propenso a la fragilización) | Lubricantes límite de servicio pesado |
Acero con alto contenido de carbono | Moderado | Extremo (generación rápida de calor) | Aceites minerales de alta capacidad refrigerante |
La selección de equipos confiables de trefilado de alambre fino requiere protocolos de evaluación estrictos basados en datos. Los sistemas de propulsión y el control de precisión ocupan los primeros puestos de esta lista. Compare las configuraciones de motores de CA tradicionales directamente con los servoaccionamientos multieje modernos. Los servosistemas ofrecen una sincronización de tensión superior en todas las etapas de dibujo interconectadas. Evalúe meticulosamente la capacidad de respuesta del sistema PLC integrado. Debe manejar perfectamente las rápidas fases de aceleración y desaceleración para mantener la tensión. Una mala sincronización del PLC provoca la rotura instantánea de los cables durante las secuencias de arranque de la máquina estándar.
A continuación, concéntrese de cerca en las especificaciones de diseño del cabrestante y del cono de dibujo. Evaluar el tratamiento superficial aplicado a los conos de dibujo primarios. Los revestimientos de carburo de tungsteno y los anillos cerámicos avanzados ofrecen una resistencia al desgaste excepcional. Debe analizar la huella física y el grosor del marco de la máquina. La rigidez mecánica es necesaria para amortiguar las vibraciones de alta frecuencia durante el funcionamiento máximo. Las vibraciones incontroladas destruyen las tolerancias de salida a nivel de micras y acortan la vida útil de los rodamientos.
Las métricas de eficiencia energética requieren un escrutinio profundo por parte de los equipos de ingeniería. Revise las métricas reales de consumo de energía por kilogramo de alambre trefilado. No confíe ciegamente en las afirmaciones teóricas del fabricante que se encuentran en los folletos estándar. El consumo de energía en el mundo real a menudo excede significativamente las estimaciones de referencia cuando se extraen aleaciones duras.
Priorice los servoaccionamientos multieje para un control de tensión exacto y repetible.
Verifique la calidad de la aplicación de recubrimientos de conos de cerámica o carburo de tungsteno.
Solicite datos reales de consumo de energía recopilados de series de producción reales.
Compruebe si hay sistemas de frenado regenerativo integrados para recuperar energía eléctrica.
Evitar los errores comunes de dimensionamiento protege su inversión de capital y sus cronogramas de producción. La capacidad excesiva de las máquinas conduce a un desperdicio masivo y continuo de energía. La máquina consume energía innecesaria para trabajos estándar y livianos, lo que afecta gravemente la rentabilidad. Por el contrario, una potencia insuficiente del equipo provoca una tensión grave en el motor y un sobrecalentamiento. Esto provoca frecuentes paradas de los equipos y garantiza el incumplimiento de las cuotas de producción. Debe dimensionar el equipo exactamente según sus necesidades específicas de material y volumen.
La validación y las pruebas rigurosas separan a los proveedores confiables de los pobres. Los compradores deben exigir pruebas de materiales verificables por adelantado antes de firmar las órdenes de compra. Insista en realizar pruebas rigurosas de escorrentía en las instalaciones del fabricante utilizando su cable exacto. Nunca debe cerrar sesión antes de presenciar una ejecución de prueba continua y exitosa. Asegúrese de que el proveedor demuestre una estabilidad de tensión constante durante estas pruebas.
Finalmente, calcule de manera integral su retorno de la inversión (ROI) a largo plazo. Tenga en cuenta la disponibilidad a largo plazo de repuestos y componentes electrónicos patentados. Calcule con precisión los costos de mantenimiento de troqueles proyectados en función de los datos del proveedor. También debe tener en cuenta el tiempo de inactividad de rutina durante los ciclos de mantenimiento preventivo. Centrarse únicamente en el precio de compra inicial es un error crítico y costoso. Una máquina más barata con un alto tiempo de inactividad destruirá rápidamente sus márgenes operativos.
Lograr el tamaño perfecto de la máquina exige una evaluación integral de toda su línea de producción. No se pueden aislar métricas individuales como la potencia del motor o la velocidad máxima teórica. En lugar de ello, debe armonizar perfectamente los límites de entrada, la geometría del troquel y las capacidades de gestión térmica. Los fabricantes deben reconocer cómo la geometría de dibujo y la velocidad operativa impactan directamente la integridad del material.
Realice una auditoría estricta basada en datos de sus cuellos de botella de producción actuales.
Exigir a los posibles proveedores que proporcionen datos operativos empíricos de su maquinaria.
Priorice la estabilidad de la tensión y el control térmico sobre la velocidad de alimentación del crudo.
Establecer un programa de mantenimiento proactivo para troqueles y cabrestantes de trefilado.
Tómese el tiempo para validar el rendimiento de la máquina utilizando sus aleaciones de alambre específicas. Este cuidadoso enfoque garantiza una producción de alto rendimiento y confiabilidad del equipo a largo plazo.
R: La velocidad de alimentación excesiva aumenta la fricción y el calor en los troqueles primarios. Este pico térmico puede alterar la estructura del grano del latón, provocando fragilidad, defectos superficiales y una mayor probabilidad de rotura del alambre aguas abajo.
R: La vida útil varía significativamente según el material (PCD versus diamante natural), la velocidad de trefilado y la calidad de la lubricación. Los compradores deben realizar un seguimiento del desgaste de los troqueles controlando la pérdida gradual de las tolerancias del diámetro de salida en lugar de depender únicamente de las horas de funcionamiento.
R: El número de borradores se calcula tomando la reducción total requerida del área de la sección transversal (desde la entrada hasta la salida) y dividiéndola por el porcentaje de reducción máximo seguro permitido por borrador para su aleación específica, asegurando que nunca se excedan los límites de tracción del material.


 Español
 简体中文