- Hogar
- Productos
- Compañía
- Soluciones
- Ventajas
- Blog
- Contacto
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-30 Origen:Sitio


La acumulación de partículas en el trefilado de alambre de aluminio es una dura realidad operativa. Los finos metálicos suspendidos degradan directamente los acabados superficiales. También aceleran el desgaste de las matrices a un ritmo alarmante. La gestión eficaz de fluidos requiere mucho más que simplemente hacer circular refrigerante. La rigurosa filtración por trefilado de alambre de aluminio actúa como una variable crítica de control del proceso. Dicta la calidad del producto final. Protege el tiempo de actividad de la máquina y reduce significativamente el gasto en consumibles. Debe gestionar activamente este ecosistema fluido para seguir siendo competitivo. Las operaciones de extracción no pueden permitirse el lujo de una contaminación desenfrenada. Esta guía examina cómo evaluar y seleccionar la arquitectura de filtración adecuada. Exploraremos cómo el volumen de producción dicta las elecciones de equipos. También analizamos las complejas limitaciones químicas de las emulsiones. Finalmente, cubrimos métodos mecánicos para lograr objetivos de acabado superficial específicos de manera consistente. Los fabricantes que tratan la filtración como una ocurrencia tardía inevitablemente luchan por mantener la rentabilidad a largo plazo.
Los finos de aluminio no son magnéticos y altamente abrasivos, por lo que requieren métodos de separación mecánica específicos en lugar de la filtración magnética estándar.
El mantenimiento adecuado de la emulsión de trefilado de alambre de aluminio extiende la vida útil del fluido hasta en un 300 % y reduce significativamente los costos de eliminación y reposición de productos químicos.
La selección entre filtración centrífuga y de barrera (papel/medio) depende en gran medida de su umbral aceptable de micrones, tasas de flujo y tolerancia a los gastos de consumibles.
Las mejoras en la filtración deben equilibrarse con el riesgo de eliminar los aditivos de lubricidad activa de la emulsión.
Las multas de aluminio suspendidas representan graves amenazas para las líneas de producción. Estas pequeñas partículas provocan marcas microscópicas en la superficie del alambre. Este daño mecánico aumenta rápidamente los valores promedio de rugosidad (Ra). Las métricas de Ra alto provocan directamente rechazos de lotes. Los equipos de control de calidad no pueden aceptar cables rayados. Pierde ganancias cada vez que un carrete no pasa la inspección. El líquido limpio sigue siendo la única defensa fiable contra las microrayaciones. Garantiza que el cable mantenga un acabado brillante y uniforme de principio a fin.
Las partículas abrasivas destruyen rápidamente las costosas herramientas. Los fluidos cargados de partículas actúan exactamente como papel de lija líquido. Pulen continuamente contra matrices de embutición y cabrestantes de máquinas. Sobre los finos de aluminio se forman óxidos duros. Estos óxidos rayan fácilmente las matrices de carburo de tungsteno y diamante. Se enfrenta a frecuentes reemplazos de herramientas. Las líneas de producción sufren continuos tiempos de inactividad no planificados. Cada minuto dedicado a cambiar un dado arruinado destruye tus objetivos de rendimiento diario.
La química de los fluidos se descompone rápidamente bajo una fuerte contaminación. No se puede mantener un entorno de extracción estable cuando se acumula lodo. Considere estos factores específicos de degradación química:
Los finos acumulados proporcionan una superficie masiva para la colonización bacteriana.
Las bacterias anaeróbicas excretan ácidos que reducen agresivamente el pH del líquido.
Los aceites atrapados se unen fácilmente al polvo de aluminio flotante.
Esta combinación crea un lodo pegajoso dentro del depósito.
Los lodos agotan directamente los agentes lubricantes y emulsionantes activos.
Los fluidos contaminados exigen una eliminación frecuente y costosa. El cumplimiento medioambiental introduce pesadas cargas financieras en sus instalaciones. Transportar el refrigerante agotado agota los presupuestos de mantenimiento. Los organismos reguladores clasifican los lodos metálicos como residuos industriales peligrosos. El riguroso mantenimiento de la emulsión de trefilado de alambre de aluminio previene estas fallas químicas en cascada. Mantienes los líquidos más limpios durante periodos mucho más largos. La vida útil prolongada de los fluidos reduce directamente sus gastos de transporte anuales.
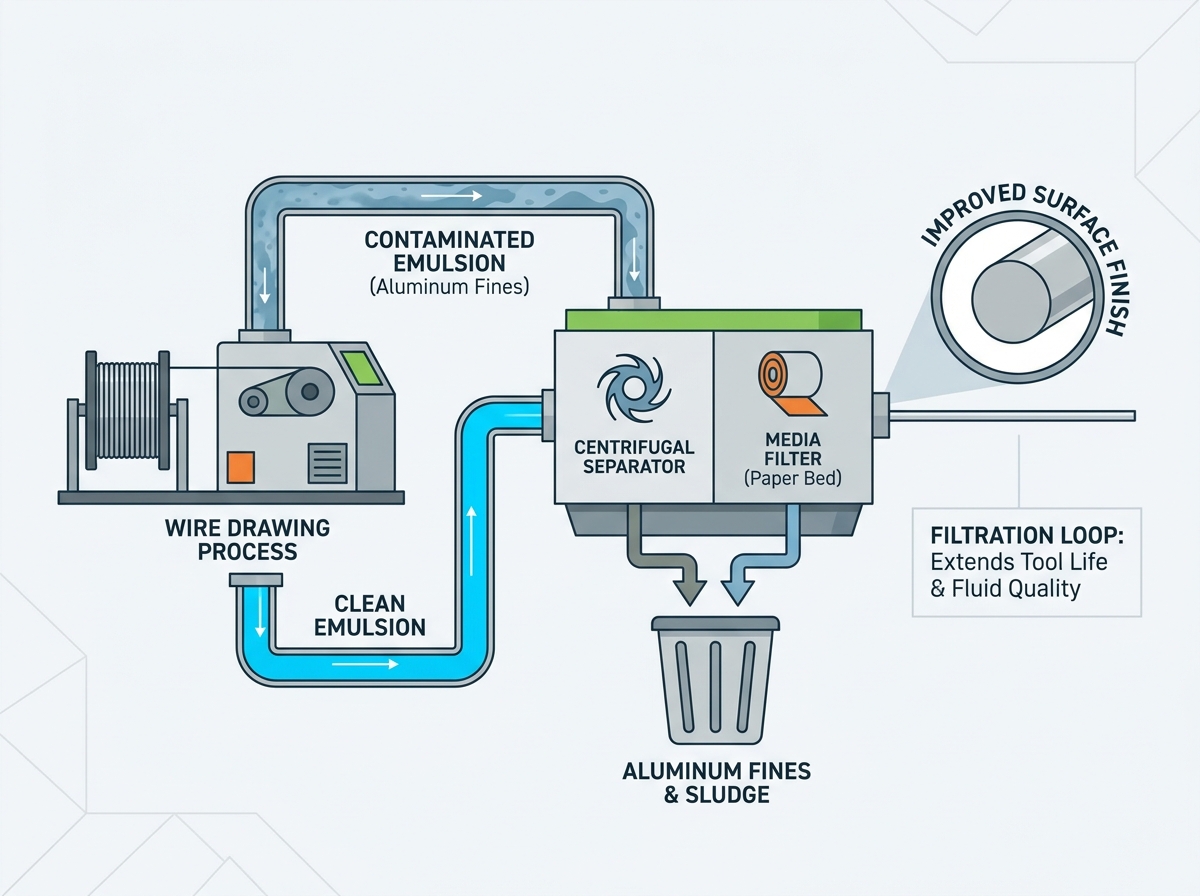
Seleccionar el enfoque mecánico correcto determina su éxito general. Las operaciones deben hacer coincidir su tecnología principal con su carga de contaminación específica.
Las centrífugas dependen de inmensas fuerzas físicas. Hacen girar fluido contaminado a RPM extremadamente altas. La fuerza centrífuga empuja los finos finos de aluminio hacia afuera contra la pared del recipiente. La emulsión limpia sale por el eje central. No requieren absolutamente ningún medio consumible. Debe utilizarlos para producción continua de gran volumen. Manejan cargas pesadas de lodos sin esfuerzo. Las operaciones que buscan minimizar los costos de suministro recurrentes prefieren este método de separación.
Los filtros de lecho de papel utilizan barreras físicas para capturar los desechos. El sistema extrae o deja caer líquido a través de medios desechables especializados. Se logra un control de micrones increíblemente preciso. Los fabricantes que necesitan acabados superficiales ultrafinos dependen en gran medida de las bases de papel. Se adaptan perfectamente a depósitos de fluidos de tamaño pequeño a mediano. La filtración confiable de lubricantes para trefilado a menudo combina enfoques centrífugos y de barrera para obtener resultados óptimos.
Los skimmers ofrecen soporte auxiliar crítico a sus sistemas principales. Los aceites hidráulicos inevitablemente se filtran a los fluidos de extracción durante el funcionamiento normal. Los skimmers eliminan activamente estos contaminantes flotantes de la superficie del sumidero. La eliminación del aceite atrapado evita que las bacterias anaeróbicas sellen la superficie del fluido. Mantiene la vital estabilidad de la emulsión. Debe utilizar separadores de aceite en conjunto junto con sus filtros de partículas primarios.
Tipo de tecnología | Mecanismo de separación primaria | Aplicación de producción ideal |
|---|---|---|
Separador centrífugo | Fuerza G rotacional de alta velocidad | Ciclos de gran volumen, lodos pesados, presupuesto cero para consumibles |
Filtro de lecho de papel | Barrera física desechable de micras. | Acabados de precisión, umbrales estrictos de micras, tanques más pequeños |
Skimmer de aceite vagabundo | Eliminación de tensión superficial/gravedad | Soporte auxiliar, maquinaria antigua propensa a fugas |
La evaluación de una nueva configuración requiere cuidadosos cálculos de ingeniería. Debe equilibrar las restricciones de clasificación de micrones con los requisitos de caudal absoluto. Los ingenieros deben calcular la tasa de rotación del yacimiento necesaria. Un punto de referencia estándar de la industria implica filtrar todo el volumen del tanque de tres a cinco veces por hora. No se puede simplemente instalar el filtro más ajustado disponible. Empujar fluidos a través de medios ultrafinos de menos de 10 micrones restringe significativamente el flujo. El flujo reducido provoca falta de fluido directamente en los troqueles. Los troqueles secos se rompen instantáneamente y arruinan el alambre.
La escalabilidad y el tamaño del sistema exigen la misma atención durante la planificación. El espacio sigue siendo un bien de primera calidad en las plantas de fabricación modernas. Los sistemas de filtración central procesan fluidos para múltiples máquinas trefiladoras simultáneamente. Requieren enormes zanjas en el suelo y enormes parques de tanques centralizados. Por el contrario, las unidades localizadas dan servicio a las máquinas trefiladoras individuales de forma independiente. Las unidades dedicadas caben fácilmente en espacios reducidos justo al lado de la máquina. Debe evaluar sus futuros planes de expansión antes de verter concreto para las zanjas centrales.
La compatibilidad de la emulsión dicta la selección final del equipo. El método de filtración elegido debe proteger la química de los fluidos a toda costa. Las duras bombas mecánicas cortan los delicados aditivos de grasa y jabón. La filtración de barrera agresiva a menudo elimina los lubricantes límite necesarios de la emulsión. Los fluidos pelados no pueden proteger el cable durante el trefilado a alta velocidad. Debe verificar la compatibilidad química con su proveedor de fluidos antes de la instalación.
Las instalaciones de equipos nuevos rara vez se realizan sin problemas. La integración en sumideros existentes presenta importantes desafíos de ingeniería. La modernización de sistemas modernos en zanjas heredadas provoca problemas complejos de dinámica de fluidos. Los tanques poco profundos crean zonas muertas de baja velocidad. En estas zonas estancadas, el lodo se deposita pesadamente en lugar de llegar al filtro. Debe diseñar chorros de agitación de fluidos adecuados para mantener las partículas en suspensión hasta que lleguen a las válvulas de admisión.
Los circuitos de filtración introducen graves riesgos de formación de espuma si se diseñan incorrectamente. La agitación mecánica excesiva lanza aire directamente a la emulsión. Los diseños inadecuados de flujo de retorno salpican fluido agresivamente dentro del tanque principal. Este violento chapoteo genera una espuma espesa y persistente. La espuma provoca cavitación en la bomba y fluidos peligrosos se desbordan sobre el suelo de la fábrica. Debe sumergir todas las tuberías de retorno muy por debajo del nivel del líquido para evitar la aireación.
La diligencia de mantenimiento determina el éxito de la filtración a largo plazo. Los operadores deben seguir estrictos procedimientos operativos estándar (POE) diariamente. Los recipientes de centrífuga requieren una limpieza manual periódica para evitar desequilibrios. Los rollos de papel necesitan ser reemplazados oportunamente antes de que se rompan. Si los filtros se obstruyen por completo, los niveles de líquido aumentan rápidamente. Muchos sistemas cuentan con válvulas de derivación automáticas para evitar inundaciones. Si los operadores no intervienen, la máquina tira del alambre utilizando un fluido destructivo y completamente sin filtrar.
El cumplimiento de la eliminación requiere un estricto cumplimiento de las regulaciones ambientales locales. Las instalaciones deben seguir protocolos de manipulación adecuados para lodos de aluminio compactados. No se pueden simplemente tirar finos metálicos saturados a los contenedores de basura estándar. Los aceites residuales hacen que los lodos sean un peligro medioambiental regulado. Establezca asociaciones claras con proveedores para la eliminación segura y conforme a las normas de todos los subproductos peligrosos del dibujo.
La adquisición requiere una validación sistemática. El análisis de fluidos de referencia es el primer paso obligatorio. Debe evaluar profundamente el estado actual de su emulsión antes de gastar dinero. Analice la distribución del tamaño de partículas existente en sus sumideros. Mida el pH del líquido con precisión. Calcule el porcentaje exacto de aceite atrapado que causa problemas. Necesita estas métricas de rendimiento exactas antes de solicitar cotizaciones de proveedores o proponer mejoras de capital.
Dar prioridad a los fabricantes que ofrecen sólidos programas de pruebas piloto. Los proveedores estarán encantados de proporcionar unidades de prueba in situ para su evaluación. Pruebe el equipo en sus líneas de producción reales bajo cargas reales. Solicite estudios de casos detallados al proveedor. Exija datos empíricos que muestren mejoras reales en el acabado Ra en aplicaciones de aluminio idénticas. Nunca compre un sistema complejo basado únicamente en las promesas del folleto.
Defina métricas de éxito rígidas antes de emitir cualquier orden de compra. Establezca indicadores clave de rendimiento (KPI) claros para sus equipos de mantenimiento. Su objetivo podría ser una reducción del 40 % en el consumo de troqueles. Quizás desee ampliar los intervalos de descarga de fluidos de tres a doce meses. Documente estos objetivos específicos. Haga que los proveedores sean responsables de estos puntos de referencia de rendimiento exactos durante la fase de puesta en servicio.
La gestión eficaz de fluidos representa una inversión directa en la calidad del producto. Preserva la costosa longevidad de las herramientas. Actúa como mucho más que una simple tarea de gestión de residuos. Actualizar sus sistemas garantiza mejores acabados de alambre y menos paradas de producción. Comience su proceso de adquisición hoy trazando su línea base de contaminación actual. Realice un análisis de fluidos integral de sus sumideros existentes. Identifique sus cargas de partículas exactas para tomar decisiones informadas.
Siga estos siguientes pasos inmediatos para mejorar sus operaciones:
Extraiga muestras de fluidos de las zonas de extracción activas para su análisis en el laboratorio.
Documente sus tasas de reemplazo de troqueles semanales actuales.
Calcule los volúmenes totales de eliminación de fluidos durante el año pasado.
Consulte con su proveedor de productos químicos sobre la estabilidad del aditivo.
Solicite unidades de prueba piloto a los principales fabricantes de filtración.
R: El objetivo estándar oscila entre 10 y 20 micras. Por debajo de 10 micrones se corre el riesgo de eliminar los aditivos vitales de grasa y jabón de la emulsión. Estos aditivos proporcionan la lubricación hidrodinámica necesaria. Por el contrario, permitir que circulen partículas de más de 20 micrones introduce graves daños abrasivos. Debe equilibrar la limpieza del fluido con la estabilidad química.
R: No. El aluminio es inherentemente no magnético. Los separadores magnéticos estándar no pueden extraer finos de aluminio de la corriente de fluido. Debe confiar completamente en métodos de separación mecánicos. Las centrífugas de alta velocidad o los filtros de barrera física siguen siendo las únicas formas efectivas de eliminar estas partículas abrasivas no ferrosas del refrigerante.
R: Las frecuencias de cambio dependen en gran medida de su volumen de producción y tipo de equipo. Las camas de papel con indexación automática continua manejan los cambios automáticamente a medida que aumentan los niveles de líquido. Los operadores solo reemplazan el rollo de papel a granel semanal o mensualmente. La limpieza manual de las centrífugas requiere una intervención mucho más frecuente. Las cargas pesadas de lodo a menudo exigen un raspado manual diario del recipiente.


 Español
 简体中文