- Hogar
- Productos
- Compañía
- Soluciones
- Ventajas
- Blog
- Contacto
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-18 Origen:Sitio


La demanda de alambre de tungsteno ultrafino y de alta resistencia se está acelerando en industrias de alto riesgo. La miniaturización de la electrónica, los requisitos de precisión en la robótica quirúrgica y la necesidad de un corte más fino en el corte de obleas de silicio impulsan este cambio. Lograr tolerancias submicrónicas y acabados superficiales impecables en alambre de tungsteno puro y de aleación de tungsteno requiere superar la fragilidad inherente y la dureza extrema del metal. El principio de funcionamiento fundamental (aplicar una fuerza de tracción precisa para tirar del alambre a través de una serie de matrices progresivamente más pequeñas) debe ejecutarse sin problemas. Una mecánica de trefilado inadecuada provoca microfisuras, frecuentes roturas de alambre y pérdidas de rendimiento inaceptables. Seleccionar la máquina trefiladora de alambre de tungsteno estirada en frío correcta es un gasto de capital importante. Esta guía proporciona un marco de evaluación técnica para alinear las especificaciones de la máquina con las rigurosas demandas de la producción de alambre médico, electrónico y de sierra de diamante.
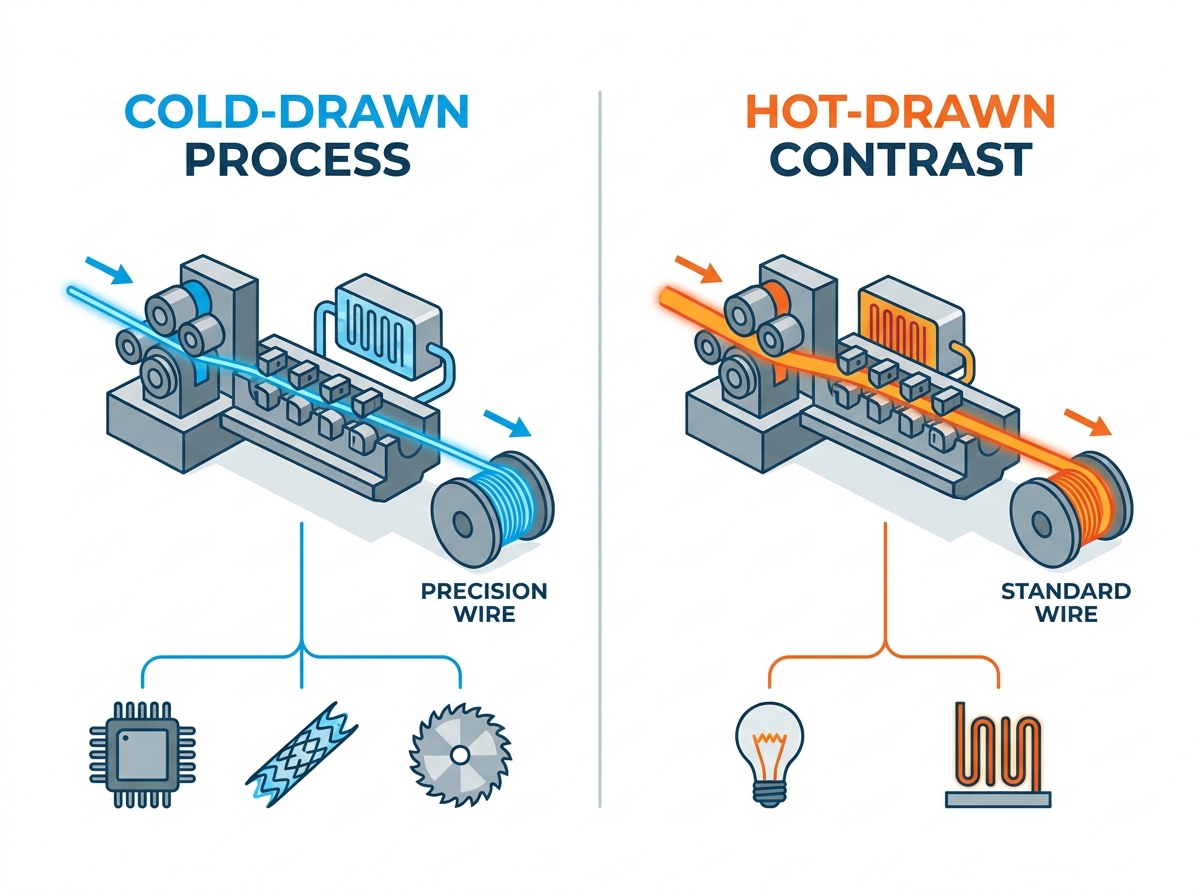
Transición del proceso: El trefilado en frío está estrictamente reservado para las etapas finales de la reducción del alambre de tungsteno; Comprender el punto exacto de transferencia de una máquina trefiladora de alambre de tungsteno estirado en caliente es fundamental para mantener la estructura del grano.
Tolerancias específicas de la aplicación: Los requisitos del equipo varían drásticamente entre la fabricación de alambre médico (priorizando el acabado superficial y la biocompatibilidad) y la producción de alambre de sierra de diamante (priorizando la resistencia máxima a la tracción).
La selección de troqueles es primordial: la elección entre diamante natural, diamante policristalino sintético (PCD), carburo de tungsteno y troqueles de trefilado divididos especializados dicta directamente los ajustes de tensión de la máquina, los requisitos de enfriamiento y el tiempo de actividad general.
El tungsteno posee el punto de fusión más alto de todos los metales puros. Sigue siendo excepcionalmente frágil a temperatura ambiente durante las etapas iniciales de procesamiento. Estas propiedades físicas requieren temperaturas elevadas para la reducción inicial del diámetro. Una máquina trefiladora de alambre de tungsteno estirada en caliente utiliza sistemas de calentamiento de mezcla de gas y aire que funcionan entre 900 y 400 grados Celsius. Este intenso calor hace que las gruesas varillas de tungsteno sean lo suficientemente dúctiles como para sufrir deformaciones importantes. La fase de trefilado en caliente establece la geometría inicial del alambre y comienza el proceso de elongación del grano.
Se produce un cambio metalúrgico a medida que el diámetro disminuye hasta umbrales específicos, normalmente entre 0,3 mm y 0,1 mm, según la aleación. El proceso debe pasar a técnicas de estirado en frío. El estirado en frío se produce a temperatura ambiente o a temperaturas ligeramente elevadas, muy por debajo del punto de recristalización del metal. Este ambiente térmico específico refina la estructura del grano fibroso. Maximiza la máxima resistencia a la tracción del tungsteno puro y mejora las propiedades mecánicas de las aleaciones complejas de tungsteno. Los equipos de estirado en frío se centran exclusivamente en la mecánica de precisión en lugar de en aplicaciones térmicas intensas. La huella operativa se reduce significativamente en comparación con las líneas de dibujo en caliente. Los requisitos de energía pasan de enormes elementos calefactores a servomotores de alto par y altamente sincronizados que impulsan los cabrestantes.
La reducción en frío induce un severo endurecimiento por trabajo dentro de la matriz de tungsteno. A medida que el alambre pasa a través de cada matriz, los granos de metal se alargan y comprimen fuertemente entre sí. Este cambio estructural aumenta drásticamente la resistencia a la tracción. Sin embargo, al mismo tiempo aumenta la fragilidad inherente del alambre. El material pierde su ductilidad residual con cada pasada sucesiva. Gestionar este delicado equilibrio requiere una precisión excepcional del equipo en el taller.
Los operadores deben establecer secuencias de dibujo de múltiples pasadas. Los pases con un bajo índice de reducción se convierten en una necesidad absoluta. No se pueden forzar reducciones importantes de diámetro en un solo paso como se haría con metales más blandos como el cobre o el aluminio. La máquina debe aplicar fuerza de tracción de forma segura a través de múltiples cabrestantes. Este enfoque gradual evita la inducción de esfuerzos cortantes internos. Una tensión de corte excesiva provoca la fractura inmediata del alambre, lo que detiene toda la línea de producción. La máquina trefiladora debe mantener absoluta sincronización entre pasadas. Incluso los picos de tensión menores romperán instantáneamente el tungsteno endurecido. Los ingenieros calculan cronogramas preliminares específicos para optimizar la reducción por matriz, generalmente manteniendo la reducción del área por debajo del 15 por ciento por pasada. Esta cuidadosa planificación garantiza una producción continua sin interrupciones de línea catastróficas.
El sector de dispositivos médicos exige un control de calidad estricto. Los criterios de éxito incluyen una consistencia dimensional absoluta a lo largo de kilómetros de cable. Los operadores deben lograr cero defectos superficiales durante la producción. Los arañazos microscópicos pueden albergar patógenos peligrosos o causar daños a los tejidos durante los procedimientos quirúrgicos. La alta resistencia a la fatiga no es negociable para navegar por la vasculatura humana sin fallas. Estos estrictos requisitos dictan capacidades específicas del equipo.
Las máquinas dedicadas a la fabricación de cables médicos requieren una sincronización de cabrestante ultraprecisa. Los micrómetros láser en línea avanzados brindan monitoreo del diámetro en tiempo real. Estos sensores detectan instantáneamente desviaciones a nivel de micras y envían datos al sistema de control. El equipo debe utilizar sistemas de lubricación especializados. Estos lubricantes no pueden contaminar la superficie final del alambre. Las normas de biocompatibilidad prohíben el uso de ciertos aceites de trefilado industriales pesados. Los gabinetes de las máquinas compatibles con salas blancas evitan que la contaminación por partículas en el aire se deposite en el alambre antes de que ingrese al troquel. El control de tensión debe reaccionar en milisegundos para evitar el desgaste de la superficie, asegurando que el cable permanezca perfectamente liso.
Las industrias fotovoltaica y de semiconductores dependen en gran medida del alambre de corte recubierto de diamante. Este cable corta enormes lingotes de silicio en obleas ultrafinas. El principal criterio de éxito aquí es la extrema resistencia a la tracción máxima. El alambre debe soportar una tensión de corte masiva a alta velocidad sin estirarse ni romperse. También requiere una topografía superficial muy específica. Una textura ligeramente más rugosa y altamente controlada optimiza los procesos posteriores de revestimiento con arena de diamante, permitiendo que las partículas abrasivas se adhieran de forma segura.
Una serie dedicada de máquinas trefiladoras con sierra de diamante presenta capacidades de trefilado continuo de alta velocidad. Estas máquinas funcionan a velocidades significativamente más altas que los cables médicos. La amortiguación de vibraciones de alta resistencia es un requisito estructural. Las altas velocidades generan resonancia armónica que puede romper el fino alambre de tungsteno. El equipo utiliza mecanismos de bobinado robustos. Estas unidades de recogida manejan longitudes continuas extremadamente largas, que a menudo superan los cientos de kilómetros por carrete. Deben enrollar el cable sin introducir tensiones de microflexión. Las guías transversales de precisión garantizan un bobinado perfectamente nivelado, evitando enredos durante la etapa de pago en la instalación de corte de obleas.
El alambre de tungsteno sirve como columna vertebral de varios componentes electrónicos. Las aplicaciones incluyen filamentos tradicionales, rejillas de tubos de vacío y clavijas de sondas de prueba de semiconductores. Los criterios de éxito se centran en gran medida en la preservación de la conductividad eléctrica. El cable debe mantener una resistencia eléctrica exacta por metro. Se requiere estabilidad térmica bajo carga eléctrica para evitar fallas de componentes en el campo.
Los requisitos de la máquina priorizan entornos de dibujo excepcionalmente limpios. La microcontaminación altera la resistencia eléctrica del cable, lo que provoca el rechazo de lotes. El control preciso de la tensión de la espalda evita el estiramiento localizado. El estiramiento localizado reduce el diámetro en puntos aislados, creando puntos calientes eléctricos que se queman prematuramente. Algunas líneas de fabricación requieren integración con módulos de recocido en línea. Estos módulos alivian las tensiones internas antes del enrollado final, restaurando cierto grado de ductilidad. Los cabrestantes deben contar con superficies revestidas o cerámicas especializadas para evitar la acumulación de estática y minimizar la fricción fuera de las matrices.
El control de la tensión dicta el éxito final del trefilado de tungsteno ultrafino. Los ingenieros deben evaluar la mecánica de dibujo deslizante versus antideslizante. Las máquinas deslizantes permiten que el cable se deslice ligeramente sobre el cabrestante. Esto compensa el alargamiento durante el proceso de trefilado, pero puede provocar abrasión de la superficie. Las máquinas antideslizantes mantienen un agarre sin deslizamiento del cable. La mecánica de deslizamiento cero ofrece un control de tensión superior para aleaciones frágiles. Previenen los rayones en la superficie causados por la fricción del cabrestante, lo que los hace ideales para aplicaciones de alta gama.
Los equipos modernos se basan en servomotores de múltiples ejes. Estos motores impulsan cada cabrestante de forma independiente, eliminando la inclinación mecánica que se encuentra en los sistemas más antiguos impulsados por correa. Los bucles de retroalimentación del brazo del bailarín proporcionan una medición de la tensión física. El cable pasa por una polea móvil conectada a un cilindro neumático de baja fricción. A medida que cambia la tensión, el brazo del bailarín se mueve. Un controlador lógico programable (PLC) lee este movimiento y ajusta la velocidad del motor al instante. Esta regulación de circuito cerrado evita la rotura del cable en microcalibres. Garantiza la aplicación continua de una fuerza de tracción estable. Los codificadores de alta resolución rastrean la rotación del cabrestante hasta fracciones de grado, proporcionando al PLC datos de velocidad exactos.
La compatibilidad de la máquina con diferentes materiales de troqueles es una métrica de evaluación que no se puede ignorar. La etapa de embutición y la aleación específica dictan la tecnología de matriz requerida. La máquina debe disponer de portamatrices versátiles. Estos soportes deben adaptarse a diversas dimensiones de carcasa y requisitos de refrigeración.
Material del troquel | Etapa de solicitud primaria | Requisitos de integración de la máquina | Ventajas operativas |
|---|---|---|---|
Carburo de tungsteno | Calibres más gruesos, pasadas iniciales en frío. | Alta capacidad de par, refrigeración robusta del troquel | Rentabilidad, maneja altos coeficientes de fricción |
Diamante Natural | Pasadas de acabado ultrafinas | Precisión de tensión extrema, microfiltración. | Acabado superficial impecable, tolerancias dimensionales exactas |
Diamante policristalino (PCD) | Pases intermedios a finos. | Alineación de matrices rígidas, lubricación a alta presión | Resistencia extrema al desgaste, vida útil prolongada |
Troqueles de trefilado divididos | Perfiles complejos, roscado frecuente. | Mecanismos de sujeción ajustables | Roscado más fácil, flexibilidad operativa |
Las matrices de carburo de tungsteno manejan eficazmente los calibres más gruesos. Ofrecen una excelente rentabilidad para las primeras etapas de reducción. La máquina debe soportar coeficientes de fricción más altos cuando se utiliza carburo. Los troqueles de diamante se vuelven necesarios para el estirado en frío ultrafino. Los diamantes naturales y PCD ofrecen una resistencia extrema al desgaste. La máquina debe proporcionar una alineación precisa del troquel. La desalineación provoca un desgaste desigual del troquel y ovalidad del alambre. Las herramientas avanzadas incluyen troqueles de trefilado divididos con diamante de carburo de tungsteno. Estos combinan una resistencia extrema al desgaste con flexibilidad operativa. Garantizan un enhebrado más sencillo para perfiles complejos y reducen el tiempo de inactividad durante la instalación.
La fricción genera un calor localizado significativo en la interfaz del troquel. Esto ocurre a pesar de que el proceso esté clasificado como estirado en frío. La gestión térmica eficaz evita la degradación del troquel y la quema de la superficie del alambre. Debe evaluar minuciosamente la infraestructura de refrigeración de la máquina antes de la instalación.
Evalúe los sistemas de lubricación por trefilado sumergido versus por aspersión. Los sistemas sumergidos pasan el cable a través de un baño de lubricante. Esto proporciona una excelente refrigeración y protección de la capa límite, asegurando que el troquel permanezca completamente inundado. Los sistemas de pulverización dirigen el lubricante a alta presión directamente al cono del troquel. Las capacidades de filtración de fluidos exigen un escrutinio estricto. El trefilado de tungsteno genera finos abrasivos microscópicos. Estos finos circulan dentro del fluido lubricante. El sistema de filtración debe eliminar estas partículas por completo. Si no se filtran los finos, se producirán graves rayaduras en el alambre y fallas prematuras del troquel. Los separadores centrífugos, los filtros magnéticos y los cartuchos de filtro submicrónicos son componentes obligatorios para una línea de dibujo saludable.
La fabricación moderna requiere una supervisión exhaustiva de los datos para mantener las tasas de rendimiento. Revisar la necesidad de sistemas de detección de fallas en línea. Los sensores de corrientes de Foucault detectan huecos y grietas internas que son invisibles a simple vista. Los sensores ópticos monitorean la integridad de la superficie y las variaciones de diámetro en tiempo real. Estos sistemas activan paradas inmediatas de la máquina al detectar un defecto, evitando que se enrollen cientos de metros de alambre sobrante.
Discuta la integración de SCADA con el proveedor del equipo. Los sistemas de control de supervisión y adquisición de datos rastrean métricas críticas en todo el piso de producción. Supervisan las tendencias de desgaste de matrices a lo largo de miles de kilómetros de alambre trefilado. Estos datos permiten la programación de mantenimiento predictivo. Los operadores reemplazan las matrices antes de producir alambre fuera de especificación. La trazabilidad de lotes es un requisito estricto para las aplicaciones médicas con certificación ISO. El sistema registra datos de tensión, velocidad y diámetro de cada carrete. Esto crea un registro de calidad permanente para los usuarios finales, lo que demuestra el cumplimiento de estrictas tolerancias de ingeniería.
El rendimiento influye directamente en la capacidad de producción y la producción de las instalaciones. Sin embargo, la velocidad máxima a menudo compromete la calidad. Debe analizar el equilibrio entre metros por segundo y la integridad de la superficie. Empujar una máquina más allá de su velocidad óptima aumenta la fricción exponencialmente. Esto degrada la capa límite del lubricante. El alambre hace contacto directo con la superficie del troquel. Este contacto provoca irritaciones, desgarros microscópicos de la superficie y un rápido desgaste del troquel.
Las aplicaciones médicas y electrónicas exigen acabados superficiales estrictos. Los operadores deben hacer funcionar las máquinas a velocidades conservadoras para garantizar la calidad. La producción de hilo de sierra de diamante tolera superficies ligeramente más rugosas. Por lo tanto, esas máquinas específicas pueden operar a velocidades mucho más altas. Evaluar las características de vibración de la máquina a máxima velocidad. Los pesados marcos de hierro fundido absorben las vibraciones armónicas mejor que el acero soldado. Los marcos estables permiten velocidades más altas sin sacrificar la calidad de la superficie ni provocar roturas de cables.
Evalúe la estrategia operativa de su instalación. Determine la necesidad de flexibilidad de las máquinas frente a líneas de producción dedicadas. Una máquina altamente especializada maximiza la eficiencia de un solo producto. Cuenta con tamaños de cabrestante optimizados y programas de tiro fijos. Esto limita la capacidad de procesar diferentes aleaciones o diámetros, pero sobresale en corridas continuas de gran volumen.
Las máquinas modulares ofrecen importantes capacidades de reequipamiento. Los operadores pueden ajustar los borradores de cronogramas a través de la HMI. Pueden intercambiar portatroqueles para adaptarse a diferentes tamaños de carcasa. Esta flexibilidad permite que una máquina procese varias aleaciones de tungsteno y perfiles de alambre. Sin embargo, las máquinas modulares suelen ocupar un espacio mayor. Es posible que carezcan de la velocidad extrema de gama alta de los equipos dedicados. Compare su combinación de productos con las capacidades de estos equipos. Las instalaciones de gran variedad y bajo volumen se benefician de las arquitecturas modulares. Los productores de materias primas de gran volumen requieren líneas exclusivas de alta velocidad para satisfacer la demanda.
La inestabilidad ambiental introduce graves riesgos de producción en el taller. Las fluctuaciones de temperatura alteran la viscosidad de los lubricantes de trefilado, cambiando la forma en que fluyen hacia el cono del troquel. Las partículas en el aire contaminan las superficies de los alambres ultrafinos y provocan inclusiones durante el proceso de trefilado. Estos factores comprometen la calidad general del producto y aumentan las tasas de desperdicio.
Instale máquinas en entornos con clima controlado para mantener temperaturas ambiente constantes durante todo el año.
Utilice protocolos adyacentes a salas blancas para la producción de cables médicos y electrónicos para minimizar el polvo.
Especifique arquitecturas de máquinas cerradas con ventilación de presión positiva para mantener los contaminantes fuera de la zona de dibujo.
Implemente estrictos procedimientos de vestimenta para los operadores que manipulan carretes de alambre fino.
Controle los niveles de humedad para evitar la oxidación en las superficies expuestas de los cables entre pasadas de trefilado.
El estirado ultrafino de tungsteno requiere operadores altamente capacitados. Un roscado inadecuado a través de la serie de troqueles provoca fallas inmediatas al inicio. La secuenciación incorrecta del troquel altera peligrosamente la relación de reducción, sobrecargando los motores del cabrestante. El mal manejo del cable ultrafino provoca roturas de línea catastróficas y horas de inactividad.
Priorice las máquinas equipadas con mecanismos automatizados de asistencia de enhebrado para reducir la manipulación manual.
Utilice la compatibilidad con matrices divididas para simplificar el roscado de perfiles complejos y calibres iniciales más gruesos.
Especifique interfaces HMI intuitivas con confirmaciones visuales de cronogramas preliminares para evitar errores de secuencia.
Asegure programas integrales de capacitación para proveedores que cubran metalurgia, mecánica de máquinas y resolución de problemas.
Implementar procedimientos operativos estandarizados para la inspección, limpieza y reemplazo de troqueles.
El estirado en frío depende enteramente de la calidad del material entrante. La alimentación inconsistente del alambre provoca fallas inmediatas en la etapa de trefilado en frío. Las variaciones de diámetro debidas al proceso de estirado en caliente atascan el primer troquel en frío. La oxidación de la superficie actúa como abrasivo y destruye las costosas herramientas de diamante en cuestión de minutos.
Establezca estrictos controles de calidad entre los procesos de trefilado en caliente y en frío para detectar los defectos a tiempo.
Asegúrese de que los sistemas de bobinado y desenrollado sean compatibles para evitar enredos de cables y contratensiones erráticas.
Implemente una limpieza ultrasónica en línea antes de que el cable entre en el primer troquel frío para eliminar los óxidos residuales.
Mida la resistencia a la tracción de los carretes entrantes para verificar el recocido y la estructura del grano adecuados.
Mantenga un circuito de retroalimentación directa entre los operadores de estirado en caliente y en frío para corregir problemas iniciales rápidamente.
Solicite estudios de capacidad detallados de los OEM que se centren en la estabilidad de la tensión en pasadas de microreducción.
Solicite ejecuciones de dibujo de muestra utilizando sus grados de aleación de tungsteno específicos para verificar el acabado de la superficie y la precisión dimensional.
Realice una auditoría exhaustiva de los diseños del sistema de refrigeración y gestión de troqueles del proveedor para garantizar una filtración adecuada.
Verifique las capacidades de integración de los micrómetros láser en línea con su software de control de calidad existente.
R: Estas máquinas alcanzan capacidades submicrónicas, por lo general estiran alambre hasta 0,01 mm o menos. El éxito depende en gran medida de la calidad del troquel y de la extrema resistencia al desgaste de las herramientas. El control de tensión de múltiples pasadas evita la rotura en estos calibres microscópicos. La sincronización servo avanzada es obligatoria para alcanzar estos diámetros ultrafinos sin inducir tensión de corte.
R: El estirado en caliente utiliza sistemas de calefacción de mezcla de gas y aire que funcionan entre 900 y 400 grados Celsius. Se basa principalmente en matrices de carburo de tungsteno para la reducción inicial intensa de varillas gruesas. El estirado en frío funciona a temperatura ambiente. Utiliza troqueles de diamante natural o PCD y se centra en el control de tensión de alta precisión para las pasadas de acabado finales.
R: Los troqueles de diamante brindan una resistencia superior al desgaste y una larga vida útil. Mantienen tolerancias dimensionales exactas en tiradas de producción masivas. Los diamantes naturales y PCD crean un acabado superficial impecable y sin rayones. Esta superficie prístina es un requisito fundamental para cumplir con estrictos estándares médicos de biocompatibilidad y prevenir el alojamiento de patógenos.
R: El alambre de sierra de diamante requiere una mecánica de trefilado de alta tensión y sin deslizamiento. Esta agresiva gestión de la tensión maximiza la máxima resistencia a la tracción del cable. El cable debe volverse lo suficientemente rígido y fuerte para soportar el corte de silicio a alta velocidad sin romperse ni estirarse bajo cargas operativas pesadas.
R: La prevención de roturas requiere índices de reducción bajos por pasada, generalmente inferiores al 15 por ciento. Las máquinas deben utilizar cabrestantes servoaccionados altamente sincronizados. Los bucles de retroalimentación del brazo del bailarín ajustan la tensión en milisegundos para evitar picos. La lubricación óptima del troquel reduce la fricción. Estos elementos combinados gestionan de forma segura la fuerza de tracción aplicada sobre aleaciones de tungsteno frágiles.
R: Sí, los sistemas modulares se adaptan a ambos materiales. Las matrices de carburo manejan pasos ascendentes más gruesos donde la fricción es alta y se necesita rentabilidad. Los troqueles de trefilado de diamante o especializados se encargan de las micropasadas finales estiradas en frío. Los portatroqueles de la máquina deben contar con geometrías ajustables para asegurar ambos tipos de troqueles correctamente.
R: El tungsteno posee una dureza extrema en comparación con el cobre. Esto requiere lubricantes límite de alta presión especializados que resistan fuerzas de corte masivas sin descomponerse. El sistema también exige una filtración agresiva submicrónica. Esta filtración elimina los finos abrasivos de tungsteno que, de otro modo, rayarían el alambre y destruirían instantáneamente las costosas matrices de diamante.


 Español
 简体中文