- Hogar
- Productos
- Compañía
- Soluciones
- Ventajas
- Blog
- Contacto
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-27 Origen:Sitio


Incluso las desviaciones a nivel de micras en el trefilado fino tienen impactos críticos. Para materiales de alto valor como aleaciones de cobre o acero inoxidable de grado médico, las tolerancias estrictas dictan la viabilidad del producto. El desgaste menor del troquel ocurre naturalmente con el tiempo. Sin embargo, la variación errática del diámetro del alambre fino generalmente indica fallas sistémicas en el control del proceso. Estas fallas involucran principalmente tensión inestable, fluctuaciones extremas de temperatura y vibración mecánica.
Resolver estas variaciones requiere un enfoque estructural más profundo. Debemos ir más allá de los reemplazos de matrices reactivas. La verdadera estabilidad exige evaluar la maquinaria de trefilado existente junto con los controles de proceso actuales. En este artículo, conocerá las causas fundamentales precisas detrás de estas fluctuaciones. Exploraremos ajustes inmediatos en el proceso que puede aplicar hoy. Finalmente, cubrimos las actualizaciones de hardware necesarias para eliminar los problemas de tolerancia de forma permanente y proteger sus rendimientos de producción.
La variación del diámetro del alambre fino es causada predominantemente por una contratensión inconsistente, una disipación de calor inadecuada y un desgaste desigual de la matriz.
Los ajustes a nivel de proceso (filtración de refrigerante, mantenimiento estricto de la matriz) brindan estabilidad básica, pero no pueden superar las limitaciones mecánicas inherentes de la máquina.
Actualizar a una máquina trefiladora de alambre de alta precisión con control de tensión PID de circuito cerrado es el método más confiable para lograr tolerancias estrictas y repetibles.
La evaluación de nuevos equipos requiere examinar la reducción continua del deslizamiento, las capacidades de accionamiento de múltiples motores y la integración con el spooling aguas abajo para evitar el estiramiento posterior al estirado.
Las desviaciones de calidad en la fabricación de alambre erosionan directamente los márgenes de beneficio. Cuando las dimensiones de los cables fluctúan de manera impredecible, todo el ecosistema de producción se ve afectado.
El trefilado de alambre fuera de las tolerancias aceptables genera grandes costos financieros. El alambre de cobre de tamaño insuficiente no cumple con los estándares de resistencia eléctrica. El alambre sobredimensionado consume demasiada materia prima y añade peso innecesario. Cualquiera de los dos escenarios obliga a los equipos de control de calidad a desechar carretes enteros. Se pierde el coste de la materia prima, la energía gastada en extraerla y el tiempo operativo. En las instalaciones de alto volumen, un aumento del uno por ciento en la chatarra daña gravemente la rentabilidad trimestral.
La variación del diámetro rara vez se limita al departamento de dibujo. Crea un efecto en cascada a lo largo del procesamiento posterior. Por ejemplo, las líneas de esmaltado dependen de una geometría de alambre consistente. Si el diámetro del alambre fluctúa, la capa de esmalte se aplica de manera desigual. Esto crea cordones, puntos desnudos o fallas de aislamiento. De manera similar, las máquinas de trenzado y trenzado requieren una tensión uniforme. El grosor variable del cable provoca enredos, atascos en las máquinas y debilidades estructurales en el mazo de cables final.
Se debe diferenciar entre desgaste físico esperado y fallas sistémicas. Los cambios de diámetro graduales y predecibles suelen indicar un desgaste normal del troquel. Los operadores pueden realizar un seguimiento de esta lenta deriva y programar reemplazos de troqueles estándar. Por el contrario, las variaciones erráticas y repentinas del diámetro indican una falla del proceso. Estos picos agudos significan que la mecánica de la máquina o los sistemas de fluidos están fallando. Identificar este umbral le ayuda a pasar del mantenimiento básico a la resolución de problemas sistémicos.
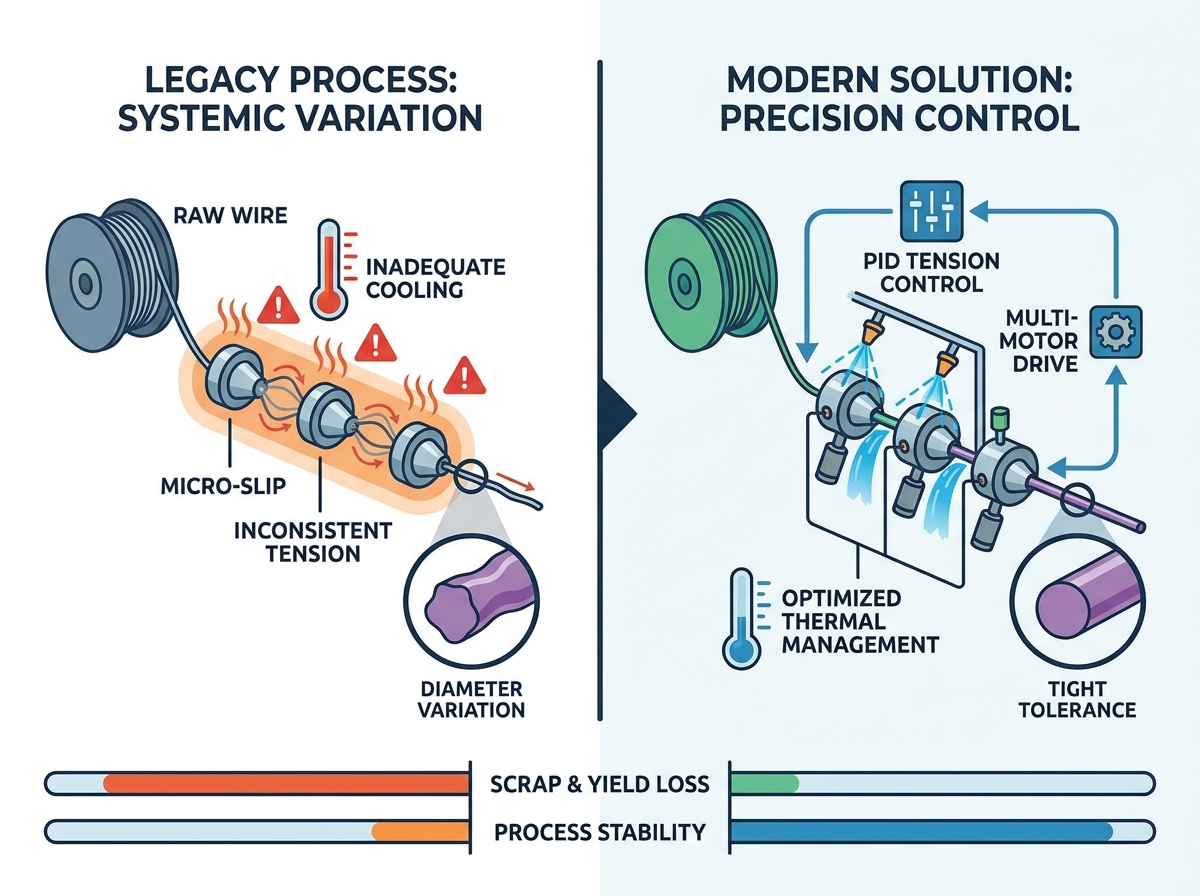
Para eliminar inconsistencias de diámetro, debemos comprender las fuerzas físicas que actúan sobre el alambre. Tres factores principales interrumpen el proceso de dibujo.
El trefilado se basa en límites de tensión precisos. Los bloques de fricción mecánicos y los brazos oscilantes obsoletos a menudo no logran mantener una tensión uniforme a altas velocidades. Cuando la contratensión aumenta, el alambre se estira de manera desigual antes de entrar en el troquel. Este estiramiento incontrolado provoca un adelgazamiento localizado.
El deslizamiento excesivo de los cabrestantes de tracción también genera graves problemas. Las máquinas heredadas utilizan relaciones de engranajes fijos. A medida que el cable se alarga, debe deslizarse contra la superficie del cabrestante para adaptarse a las diferencias de velocidad. Demasiado deslizamiento crea una fricción intensa y fuerzas de tracción inconsistentes. Este microdeslizamiento se traduce directamente en cambios dimensionales erráticos.
La zona de deformación dentro de una matriz de embutición genera un calor enorme. Una refrigeración inadecuada impide que este calor se disipe. La emulsión de dibujo degradada o las boquillas de refrigerante bloqueadas agravan el problema. Cuando la zona de deformación se sobrecalienta, la dinámica del material cambia rápidamente.
El sobrecalentamiento localizado altera momentáneamente el límite elástico del material. El metal se vuelve más blando y dúctil. A medida que el cabrestante tira del metal ablandado, este se estira más de lo previsto. Una vez que se enfría, el diámetro se reduce permanentemente. Mantener un estricto control de la temperatura evita estas variaciones inducidas térmicamente.
La limpieza del lubricante afecta directamente la vida útil del troquel y la calidad del alambre. Los desechos microscópicos, como finos de cobre o polvo en suspensión, contaminan la emulsión de trefilado. Si los sistemas de filtración fallan, estos desechos ingresan al bloque del troquel.
Las partículas marcan la superficie del troquel, creando microabrasiones. También provocan bloqueos temporales en la entrada del troquel. Esto priva al troquel de lubricación. El repentino aumento de la fricción tira del alambre con más fuerza, lo que provoca fluctuaciones de diámetro impredecibles. Los fluidos limpios no son negociables para aplicaciones ultrafinas.
La variación del diámetro de fijación implica un enfoque gradual. Se empieza con ajustes de procedimiento. Si esto falla, debe evaluar las mejoras de capital.
Las mejoras inmediatas en los procesos se centran en estabilizar el entorno actual. Implementar una gestión más estricta de las emulsiones es el primer paso. Debe controlar continuamente la concentración de líquidos, los niveles de pH y la temperatura. Actualice sus sistemas de filtración para capturar partículas submicrónicas.
A continuación, estandarice los perfiles de sus troqueles. Asegúrese de que el ángulo de aproximación y la longitud del rodamiento coincidan con la aleación específica que dibuje. Instituir programas de reemplazo predictivos. Cambie las matrices antes de que alcancen sus límites máximos de desgaste. Estos pasos establecen una estabilidad de referencia y reducen las caídas repentinas de calidad.
Los ajustes en los procesos eventualmente producen rendimientos decrecientes. Encontrará escenarios en los que un mejor mantenimiento no puede superar los límites mecánicos. Intentar dibujar calibres ultrafinos en máquinas de cono paso a paso de un solo motor heredadas es un excelente ejemplo. El deslizamiento y la vibración inherentes a estas máquinas más antiguas hacen que las tolerancias estrictas sean imposibles.
Debe delinear las matemáticas operativas para justificar el nuevo equipo. Calcule sus costos mensuales por cable desechado, rechazos de clientes y tiempo de inactividad de la máquina. Compare esto con la inversión necesaria para modernizar la línea. Cuando los costos de la chatarra superan los pagos por equipos, se hace necesaria la modernización.
Comparación de estrategias de remediación
Tipo de estrategia | Elemento de acción | Resultado esperado | Limitación |
|---|---|---|---|
Ajuste del proceso | Filtración de refrigerante submicrónica | Reduce el rayado y la fricción del troquel. | No se pueden arreglar los picos de tensión mecánica |
Ajuste del proceso | Reemplazo predictivo de troqueles | Elimina la deriva gradual del diámetro | Altos costos continuos de consumibles |
Actualización de hardware | Accionamientos multimotor | Elimina el microdeslizamiento del cabrestante | Requiere una importante inversión de capital |
Actualización de hardware | Control PID de circuito cerrado | Corrige automáticamente la tensión dinámica | Requiere reentrenamiento del operador |
Modernizar su línea requiere seleccionar la tecnología adecuada. Una máquina trefiladora de alambre de alta precisión utiliza sincronización digital para eliminar fallas mecánicas.
Las máquinas con engranajes tradicionales unen todos los cabrestantes a un único motor. Esto obliga al cable a deslizarse. Los sistemas de accionamiento multimotor asignan accionamientos independientes a diferentes etapas del cabrestante. El PLC ajusta la velocidad de cada cabrestante para que coincida con el alargamiento exacto del cable. Este entorno sin deslizamiento o con deslizamiento reducido evita daños en la superficie y estiramientos erráticos.
Mantener una tensión absoluta requiere ajustes en tiempo real. necesita una Para lograrlo, Estos sistemas utilizan acumuladores bailarines sensibles y celdas de carga de alta resolución. Los sensores envían retroalimentación inmediata al PLC. El PLC corrige automáticamente las velocidades del motor en milisegundos. Este control PID de circuito cerrado absorbe los picos de tensión antes de que alteren el diámetro del cable. máquina trefiladora controlada con precisión .
El estirado a alta velocidad exige una refrigeración agresiva. Busque equipos con dinámica de fluidos optimizada. La máquina debe garantizar una aplicación uniforme del refrigerante directamente en la entrada del troquel. También debe sumergir o rociar intensamente las superficies del cabrestante. La gestión térmica eficiente evita el estiramiento del material inducido por el calor y prolonga la vida útil del troquel.
El ruido mecánico arruina la calidad del cable. Las vibraciones de alta frecuencia se traducen directamente en defectos superficiales y ondulaciones del diámetro. Las máquinas trefiladoras de primera calidad utilizan bastidores de hierro fundido de alta resistencia. Incorporan rodamientos de precisión y cabrestantes equilibrados dinámicamente. Esta construcción robusta amortigua las vibraciones y garantiza un funcionamiento suave a velocidades máximas.
Comprar el equipo adecuado sólo resuelve la mitad del problema. Una instalación inadecuada o operadores mal capacitados degradarán rápidamente el rendimiento de la máquina.
Muchas líneas de dibujo pasan directamente a recocidos en línea continuos. Esta zona de transición es muy vulnerable. Si falla la coincidencia de tensión entre la máquina trefiladora y el recocido, el alambre se estirará. El alambre suave y caliente dentro del recocido se deforma fácilmente bajo una ligera tensión. Debe garantizar la sincronización digital de la velocidad entre ambas unidades para evitar la variación del diámetro posterior al estirado.
La actualización de máquinas mecánicas a sistemas digitales crea una curva de aprendizaje. Los operadores tradicionales dependen de diales manuales, ajustes físicos e intuición. Las máquinas modernas utilizan HMI digitales y recetas basadas en PLC. Debe abordar esta transición de manera proactiva. Brinde capacitación integral sobre gestión de recetas, diagnóstico de alarmas y resolución de problemas digitales. La participación del operador garantiza que la máquina funcione a su máximo potencial.
Nunca instale una máquina sin una validación rigurosa. Recomendamos ejecutar pruebas de aceptación de fábrica (FAT) dedicadas en las instalaciones del fabricante. Traiga sus aleaciones, matrices y emulsiones de alambre específicas. Las mejores prácticas para FAT incluyen:
Hacer funcionar la máquina a la velocidad máxima nominal durante una hora continua.
Inducir una secuencia planificada de parada y arranque para probar el control de la tensión durante la aceleración.
Midiendo todo el carrete con un micrómetro láser para verificar las capacidades de tolerancia.
Prueba de funciones de alarma y respuestas de parada de emergencia.
Seleccionar un proveedor requiere filtrar las afirmaciones de marketing mediante estrictos estándares de ingeniería. Un socio confiable brinda transparencia y soporte continuo.
Descartar proveedores que ofrezcan garantías imposibles, como sistemas de cero roturas o cero desgaste. La física dicta que se producirán desgaste y roturas ocasionales. En su lugar, busque proveedores que proporcionen datos de control de procesos estadísticos (SPC). Solicite estudios de casos que muestren valores de CpK y PpK de instalaciones reales. Los proveedores basados en datos comprenden las realidades de los entornos de fábrica.
La maquinaria industrial debe proteger a su fuerza laboral y cumplir con los estándares legales. Asegúrese de que el equipo cumpla con los requisitos regionales de seguridad industrial, como CE en Europa u OSHA en Estados Unidos. Además, los procesos de fabricación del proveedor deben alinearse con sus requisitos internos de control de calidad ISO. Son obligatorios protecciones, enclavamientos y recintos acústicos adecuados.
El tiempo de inactividad destruye la rentabilidad. Evaluar la infraestructura post-venta del proveedor. Necesita soporte técnico localizado para obtener asistencia rápida en el sitio. La máquina debe contar con diagnóstico remoto de PLC, lo que permitirá a los ingenieros de la fábrica solucionar problemas de software al instante. Finalmente, audite sus plazos de entrega para los componentes críticos de desgaste. El acceso rápido a cabrestantes de repuesto y rodamientos especializados mantiene su producción en funcionamiento.
Resolver inconsistencias dimensionales requiere pasar de soluciones reactivas a un control proactivo. Es una progresión desde la eliminación de las variables del fluido y del troquel hasta el establecimiento de un dominio mecánico absoluto sobre el entorno de embutición. Los ajustes en el proceso le permiten ganar tiempo, pero el hardware sofisticado garantiza su calidad a largo plazo.
Asesoramos a los tomadores de decisiones de ingeniería y producción para que realicen una auditoría interna exhaustiva. Realice un seguimiento de sus tasas de desechos actuales e identifique las zonas exactas de falla. Compare estas pérdidas con las capacidades de los sistemas modernos de dibujo de precisión. La creación de un caso operativo basado en datos justificará las actualizaciones necesarias para preparar su fabricación de alambre fino para el futuro.
R: Las tolerancias estándar de la industria generalmente permiten ±1% del diámetro nominal. Sin embargo, las aplicaciones estrictas, como dispositivos médicos o electrónica de alta frecuencia, a menudo requieren ±0,5% o más. Los límites aceptables dependen en gran medida de la aleación específica y de los requisitos de rendimiento del producto final.
R: Las velocidades de estirado más altas agravan la generación de calor, la fricción y la vibración mecánica. Sin un control de tensión PID de precisión, aumentar la velocidad aumenta drásticamente la probabilidad de que se produzcan picos de tensión. Estas púas estiran el cable, lo que provoca un estrechamiento inmediato del diámetro y una posible rotura.
R: La mejora del lubricante estabiliza el desgaste del troquel y elimina el exceso de calor. Sin embargo, no puede reparar el juego mecánico, los cojinetes desgastados o los sistemas de tensión obsoletos. Si su máquina carece de un control electrónico adecuado, una lubricación superior sólo enmascarará temporalmente el problema de variación.


 Español
 简体中文