- Hogar
- Productos
- Compañía
- Soluciones
- Ventajas
- Blog
- Contacto
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-15 Origen:Sitio


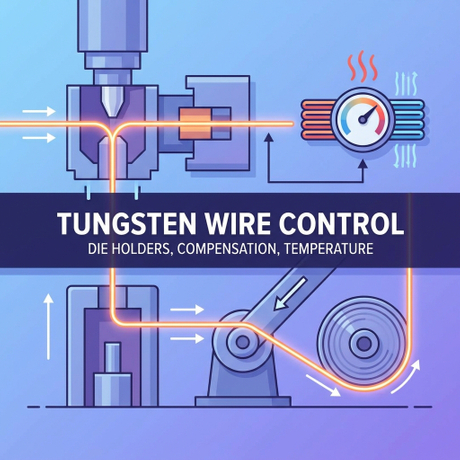
El procesamiento de metales refractarios en la planta de producción presenta graves desafíos metalúrgicos. El tungsteno comienza excepcionalmente duro y quebradizo en su estado sinterizado. Carece de la estructura de grano fibroso que necesita para obtener flexibilidad y alta resistencia a la tracción. Las microvariaciones en el diámetro del alambre durante el proceso de trefilado provocan una falta de uniformidad inmediata. Esto provoca roturas de alambre en el carrete, resistencia eléctrica inconsistente y fallas en aplicaciones de alta precisión. Las guías médicas necesitan una flexibilidad exacta para navegar por la vasculatura. Los elementos calefactores aeroespaciales exigen una resistencia uniforme para evitar puntos calientes. Los electrodos de soldadura especializados dependen de una concentricidad perfecta para la estabilidad del arco. Controlar estas variaciones microscópicas separa la producción de alto rendimiento de las operaciones de alto desperdicio. Lograr tolerancias de diámetro estrictas requiere dominar la rigidez del portaherramientas, la compensación transversal y una gestión precisa de la temperatura. La evaluación de estos sistemas interconectados dentro de una máquina trefiladora de alambre de tungsteno estirado en frío garantiza una producción continua y sin defectos.
La estabilidad del portatroqueles dicta las tolerancias: los portatroqueles rígidos y alineados con precisión no son negociables para evitar microvibraciones que causan ovalidad o rayado de la superficie en alambre de tungsteno ultrafino (hasta 10–1800 μm).
La compensación de desplazamiento evita la pérdida de rendimiento: el avance servoimpulsado garantiza una tensión constante del carrete, mitigando directamente la falta de uniformidad y el estrechamiento causados por el retraso mecánico.
La dinámica térmica requiere un escalado dinámico: a medida que disminuye el diámetro del alambre, la velocidad de trefilado debe aumentar mientras que la temperatura de calentamiento se reduce estratégicamente; las máquinas deben ofrecer un control granular y automatizado sobre estas variables inversas.
El dibujo de tungsteno requiere gestionar una resistencia a la tracción extrema y al mismo tiempo lograr métricas de alargamiento específicas sin fracturar el material. Los umbrales de tolerancia aceptables para aplicaciones de alambre de tungsteno fino y ultrafino son microscópicos. Medimos estas tolerancias en fracciones de micra. Una desviación de tan sólo dos micras altera la conductividad eléctrica, cambia la flexibilidad mecánica y compromete la integridad estructural del componente final. Mantener estas estrictas tolerancias depende de la interdependencia holística de la temperatura, la velocidad, la calidad del lubricante y la integridad del troquel. Debes calcular estrictamente el área de reducción por pasada. Normalmente limitamos esto del 10% al 20% para el tungsteno para evitar exceder la resistencia máxima a la tracción del cable. En estados muy dibujados, esta fuerza supera fácilmente los 300.000 PSI.
La transición del estampado inicial a alta temperatura a pases más fríos y centrados en la precisión define el proceso de estirado en frío. Inicialmente, se procesan varillas estampadas de aproximadamente 2,54 mm a temperaturas muy elevadas. Esto fuerza a la frágil pieza de pulvimetalurgia a un estado trabajable. A medida que el diámetro disminuye, la tecnología moderna de trefilado aísla variables como la tensión, la fricción y el calor para ejecutar el trefilado en frío. Cuando decimos 'frío' en el contexto del tungsteno, todavía nos referimos a calor aplicado, pero a temperaturas significativamente más bajas que el estampado. Debe permanecer por debajo del umbral de recristalización. Al controlar estos factores, se mantiene una producción continua sin roturas de cables. Este riguroso proceso garantiza que el producto final resista temperaturas extremas de uso final y estrés mecánico.
Para ejecutar con éxito estas pasadas de reducción, los operadores deben seguir una estricta secuencia mecánica en el suelo:
Verifique el diámetro del alambre entrante utilizando un micrómetro de doble eje para garantizar que la pasada anterior no haya dejado ovalidad.
Pase el alambre a través del baño de agitación de grafito, asegurando un recubrimiento completo de la superficie antes del horno de cocción.
Establezca los parámetros de tensión del PLC en función del límite elástico específico del diámetro actual.
Alinee el bloque de matriz ortogonalmente al cabrestante para evitar fuerzas de tracción laterales.
Engrane el accionamiento del cabrestante lentamente, permitiendo que el bucle PID estabilice el brazo oscilante antes de aumentar a la velocidad de producción.
Si omite alguno de estos pasos, introduce variables mecánicas que la máquina no puede compensar. El cable se romperá inmediatamente o sufrirá un microestricción que arruinará todo el carrete.

Las pasadas iniciales posteriores al estampado manejan diámetros más grandes y dependen de matrices de carburo de tungsteno para soportar altos impactos y fuertes fuerzas de reducción. El carburo de tungsteno proporciona la dureza necesaria para absorber el impacto de la deformación inicial. Sin embargo, a medida que el diámetro del alambre se reduce por debajo de 0,5 mm, debe cambiar a diamante policristalino (PCD) o matrices de diamante natural para pasadas de acabado ultrafinas. El diamante ofrece una dureza superior y mantiene la geometría exacta del troquel contra la superficie de tungsteno altamente abrasiva. Debe mantener perfectamente el ángulo de aproximación, la longitud de apoyo y el relieve posterior. Sin matrices de diamante, el tungsteno abrasivo corta rápidamente un anillo de desgaste en el acceso de la matriz. Esto provoca graves rayaduras en la superficie y una rápida expansión del diámetro.
La carcasa del troquel de la máquina debe adaptarse a las distintas diferencias de expansión térmica entre el material del troquel y el alambre. Si la carcasa no logra disipar el calor o restringe la expansión, el inserto de diamante se agrieta bajo el choque térmico. Esto destruye instantáneamente la superficie del cable. La integración adecuada implica bloques de troqueles refrigerados por agua que mantienen una temperatura de funcionamiento estable. Necesita un flujo de agua turbulento dentro del bloque de enfriamiento para eliminar el calor de manera efectiva. El flujo laminar deja una capa límite aislante, lo que permite que la matriz se sobrecaliente. Un bloque enfriado adecuadamente garantiza que la geometría del troquel permanezca estática independientemente de la velocidad de dibujo o la fricción generada durante los procesos continuos.
Los portatroqueles fijos o rígidos proporcionan el máximo control de alineación, forzando al alambre a seguir una trayectoria lineal estricta. Esta rigidez es excelente para mantener la concentricidad pero requiere una precisión absoluta en la alineación de la máquina. Debe utilizar herramientas de alineación láser o mandriles de precisión para garantizar que el bloque del troquel sea perfectamente ortogonal a la trayectoria del cable. Los soportes flotantes ofrecen capacidades de autocentrado. Se ajustan ligeramente para adaptarse a desviaciones angulares menores del cabrestante. A menudo utilizamos soportes flotantes en configuraciones de múltiples pasadas donde se acumulan ligeras desalineaciones en varios bloques.
Un mal asiento del troquel en cualquiera de los sistemas introduce graves riesgos de implementación. El desgaste localizado se acelera en un lado del cojinete de la matriz, lo que provoca ovalidad del alambre y falla prematura de la matriz. Debe asegurarse de que el portamatriz amortigüe las microvibraciones. Se prefieren bloques de matriz pesados de hierro fundido o amortiguados en masa. Cualquier resonancia mecánica del bastidor de la máquina se transfiere directamente a la superficie del alambre, provocando rayaduras, marcas de vibración e inconsistencias en el diámetro. Un soporte de matriz estable garantiza que la fuerza de reducción se aplique exclusivamente en la dirección axial, evitando la tensión lateral que causa la fractura del alambre.
Al configurar la geometría del dado para tungsteno, debe prestar atención a las zonas específicas dentro del dado. El ángulo de aproximación del tungsteno suele ser de 12 a 14 grados. La longitud del rodamiento debe ser del 30% al 50% del diámetro del alambre. Si el rodamiento es demasiado corto, la matriz se desgasta instantáneamente. Si es demasiado largo, la fricción aumenta, el alambre se sobrecalienta y se rompe dentro de la carcasa del troquel.
La física del bobinado dicta que las variaciones en la velocidad de desplazamiento alteran el ángulo de entrada y la tensión del cable a medida que pasa por el cabrestante final. Cuando el mecanismo transversal vacila o cambia de dirección abruptamente en las bridas del carrete, crea picos de tensión repentinos. Estas púas estiran el cable más allá de su límite elástico, provocando microestricción. El estrechamiento reduce el diámetro fuera de las especificaciones aceptables del troquel, lo que hace que el carrete sea inútil para aplicaciones de alta precisión.
El desplazamiento inconsistente conduce a una mala construcción del carrete. Si el cable se superpone, se cruza sobre sí mismo o deja espacios, crea enredos y ganchos durante el proceso de desenrollado del usuario final. En el caso del alambre de tungsteno fino, un enganche durante el desenrollado rompe inmediatamente el alambre. Esto detiene los procesos de fabricación secundarios como el bobinado, el tejido o el ensamblaje de dispositivos médicos. El recorrido perfecto es una necesidad mecánica crítica para la usabilidad posterior. No se puede vender un carrete que parezca descuidado porque fallará en la máquina del cliente.
Los sistemas de desplazamiento mecánicos heredados, como los accionamientos de anillos rodantes, sufren de histéresis inherente y retraso mecánico en los puntos de inversión. No pueden ajustar el tono dinámicamente sin intervención manual y cambios físicos de marcha. Los equipos modernos sustituyen estos mecanismos obsoletos por una compensación de desplazamiento servoaccionada de varios ejes.
Una de alto rendimiento máquina trefiladora de alambre de tungsteno utiliza bucles de retroalimentación de tensión en tiempo real para ajustar la velocidad de bobinado instantáneamente. Para ello utilizamos brazos oscilantes de precisión o células de carga de alta sensibilidad. El brazo bailarín utiliza un cilindro neumático para aplicar tensión. A medida que el carrete se llena, el diámetro aumenta, por lo que las RPM del carrete deben disminuir para mantener la velocidad de la línea constante. El brazo oscilante se mueve y envía una señal analógica al PLC, que ajusta la velocidad del servo. El control de paso programable garantiza que el cable quede perfectamente plano en el carrete, adaptándose automáticamente a los microcambios en el diámetro del cable.
Si experimenta fallas transversales en el piso, verifique estas áreas específicas:
Inspeccione el potenciómetro del brazo oscilante en busca de puntos muertos que causen señales de velocidad erráticas.
Verifique que el cilindro neumático que suministra tensión al brazo oscilante tenga aire limpio y seco para evitar la fricción.
Verificar la sintonización del bucle PID en el PLC; una ganancia proporcional demasiado agresiva hace que el carrete se mueva y oscile.
Asegúrese de que los rodillos guía transversales giren libremente; Los rodillos atascados rayan el cable y crean resistencia.
Calibre el tiempo de permanencia de inversión para que coincida con el ancho exacto de las bridas del carrete.
La metalurgia del tungsteno dicta una estricta relación inversa durante la fase de trefilado. A medida que disminuye el diámetro del alambre, se debe reducir la temperatura de calentamiento para evitar la recristalización. La recristalización revierte la estructura fibrosa obtenida con tanto esfuerzo a una estructura de grano equiaxial. Esto hace que el cable sea extremadamente quebradizo e imposible de estirar más. La temperatura de transición de dúctil a frágil (DBTT) del tungsteno requiere una gestión térmica precisa para mantener el metal trabajable sin destruir su estructura interna.
Simultáneamente, la velocidad de trefilado aumenta para mantener el rendimiento y mantener el alambre bajo una tensión dinámica óptima. Los controladores lógicos programables (PLC) automatizan este escalado inverso, asegurando que la entrada térmica coincida con la etapa de reducción exacta. Los quemadores de gas o los tubos calefactores de resistencia eléctrica deben estar zonificados y controlados con precisión. Proporcionan el calentamiento en julios exacto necesario para la masa de alambre específica que pasa a través de la zona de calentamiento en cualquier milisegundo determinado. Si el cable deja de moverse, el calor debe cortarse instantáneamente o el cable se derretirá y se romperá.
Una gestión térmica precisa durante el proceso de estirado en frío altera fundamentalmente la estructura interna del metal. Desarrolla una estructura de granos fibrosos entrelazados y alargados. Esta orientación específica del grano proporciona una alta vida útil a la fatiga, una resistencia a la tracción excepcional y resistencia a temperaturas extremas. Los granos se superponen como un haz de cables microscópicos, evitando la propagación de grietas a lo largo del diámetro del cable.
Para productos con forma como resortes de tungsteno, sujetadores aeroespaciales o electrodos médicos, esta estructura fibrosa es obligatoria. Previene la fractura intergranular cuando el alambre se dobla, enrolla o se somete a carga térmica cíclica. Sin un control estricto de la temperatura durante el trefilado, el alambre se rompe durante las operaciones de conformado secundario, lo que hace que todo el lote de producción sea defectuoso. No se puede arreglar una estructura de grano arruinada; Tienes que desechar el cable y empezar de nuevo.
La fricción entre el alambre de tungsteno y la matriz de diamante genera un intenso calor localizado. El grafito coloidal, a menudo denominado Aquadag, actúa como reductor de fricción y como barrera térmica crítica. No basta con sumergir el cable en un balde. Lo pasas por un baño agitado para que el grafito permanezca suspendido. Luego pasa por un horno tubular a unos 400°C para eliminar el agua. Si no lo horneas, el agua se convierte en vapor dentro del molde, rompiendo la película lubricante. Luego, el alambre se endurece hasta el troquel.
Las máquinas efectivas cuentan con circulación continua de lubricante, baños con temperatura controlada y monitoreo automatizado de la viscosidad. Mantener el lubricante con la consistencia correcta evita el estirado en seco. El trefilado en seco destruye instantáneamente la matriz de diamante y raya la superficie del alambre, lo que provoca una falla inmediata. Después del embutición, la máquina también debe facilitar la limpieza eficiente de esta capa de grafito si la aplicación final requiere una superficie de tungsteno desnuda y pulida. Utilizamos baños de limpieza electrolíticos para quitar el grafito horneado sin grabar el tungsteno.
La adquisición requiere asignar las características de la máquina directamente a los resultados de producción. La alta velocidad de embutición en bruto es irrelevante si la máquina no puede mantener tolerancias estrictas. Los equipos de ingeniería deben evaluar cómo los componentes específicos estabilizan el entorno de dibujo. Debe observar el hardware exacto que impulsa el proceso.
Característica de la máquina | Función de ingeniería | Resultado de la producción |
|---|---|---|
Servomotores de CA de accionamiento directo | Elimina el deslizamiento de la correa y proporciona un control exacto de las RPM. | Previene picos de tensión y elimina el micro-cuello. |
Medidores de diámetro láser de doble eje | Proporciona mediciones en línea de 360 grados en tiempo real. | Detecta instantáneamente las desviaciones de ovalidad y diámetro, reduciendo los desechos. |
Sensores térmicos de circuito cerrado | Monitoriza y ajusta dinámicamente las zonas de calefacción. | Previene la recristalización y mantiene la estructura del grano fibroso. |
Bloques de matriz amortiguados en masa | Absorbe la resonancia mecánica del bastidor de la máquina. | Elimina marcas de vibración y rayaduras superficiales en el cable. |
Controladores de viscosidad automatizados | Mantiene una consistencia óptima del grafito coloidal. | Extiende la vida útil del troquel de diamante y previene fracturas por embutición en seco. |
La adopción de equipos de dibujo avanzados introduce obstáculos específicos en la sala. Los operadores enfrentan curvas de aprendizaje pronunciadas al realizar la transición de controles manuales a PLC complejos. Los servosistemas de precisión exigen un mantenimiento riguroso y entornos operativos limpios. El polvo de grafito ensucia fácilmente los sensores ópticos y electrónicos sensibles. Los entornos industriales pesados a menudo sufren de ruido eléctrico, que interrumpe las delicadas señales de las células de carga.
Mitigue estos riesgos priorizando diseños de componentes modulares que permitan un rápido reemplazo plug-and-play de sensores y unidades. Asegúrese de que la máquina tenga un blindaje eléctrico robusto y un acondicionamiento de energía limpio. Establezca estrictos programas de mantenimiento preventivo centrándose en la alineación del portatroqueles, la lubricación del mecanismo transversal y la limpieza del sensor óptico. Asegúrese de que los operadores reciban una capacitación integral sobre la interpretación de los datos de retroalimentación de tensión y la resolución de problemas de los códigos de falla del PLC. Si un operador no comprende lo que significa una falla del circuito PID, la máquina permanecerá inactiva.
Las demandas de producción a menudo requieren cambios rápidos entre diferentes diámetros objetivo. Una instalación podría pasar de utilizar alambre de 500 μm para electrodos de soldadura a 50 μm para alambres guía médicos en la misma semana. El equipo debe manejar lotes de diferentes tamaños sin requerir una recalibración mecánica extensa o un tiempo de inactividad prolongado.
La integración de micrómetros láser en línea garantiza que cada carrete cumpla con estrictos estándares de fabricación aeroespaciales o médicos. Necesita láseres de doble eje. El eje único no detectará la ovalidad. Si el troquel se desgasta por un lado, el alambre se vuelve ovalado. Un láser de un solo eje podría medir el lado ancho y pensar que cumple con las especificaciones. El doble eje mide X e Y simultáneamente. Las máquinas equipadas con PLC controlados por recetas permiten a los operadores cargar perfiles específicos de tensión, velocidad y temperatura al instante. Esta integración digital reduce drásticamente el tiempo de configuración, minimiza los desechos de cambio y garantiza una calidad repetible independientemente del operador en turno.
La producción exitosa de alambre de tungsteno depende de mucho más que la fuerza de tracción bruta. Exige la sincronización precisa de la estabilidad del troquel, la tensión transversal y el control térmico. El trefilado a alta velocidad es contraproducente si el alambre resultante sufre ovalidad, rayado superficial o microestricción. Los equipos de adquisiciones e ingeniería deben priorizar los sistemas de retroalimentación de circuito cerrado que monitoreen y ajusten activamente la tensión y la temperatura en tiempo real.
Para optimizar sus operaciones de trefilado y garantizar un control estricto del diámetro, ejecute los siguientes pasos:
Audite las tasas de desechos actuales para identificar las etapas de producción exactas donde se producen estrías, ovalidades o roturas.
Calibre todos los brazos oscilantes y las celdas de carga mensualmente para garantizar que el PLC reciba datos de tensión precisos.
Actualice las unidades transversales mecánicas heredadas a sistemas servoaccionados para eliminar el retraso en la inversión y los picos de tensión en el carrete.
Implemente herramientas de medición láser en línea de doble eje para detectar instantáneamente las desviaciones de diámetro y la ovalidad durante la pasada de dibujo.
Estandarice sus procedimientos de mezcla de grafito coloidal utilizando controladores de viscosidad automatizados para evitar el estirado en seco.
R: Las temperaturas bajan significativamente en las etapas finales de estirado en frío en comparación con el estampado inicial. Mientras que el estampado se produce a altas temperaturas por encima de 1200 °C, las temperaturas de embutición ultrafina se reducen estrictamente a entre 400 °C y 800 °C, dependiendo del diámetro. Esto evita la recristalización y mantiene la ductilidad y la estructura de grano fibroso del alambre.
R: El desplazamiento inconsistente crea picos repentinos de tensión en el carrete, especialmente durante las inversiones de dirección. Estas púas estiran el alambre más allá de su límite elástico, provocando reducciones localizadas del diámetro conocidas como microcuello, o provocando roturas completas justo fuera de la matriz.
R: El diamante policristalino (PCD) y el diamante natural ofrecen dureza, resistencia al desgaste y capacidades de acabado superficial superiores para microdiámetros. El carburo de tungsteno se desgasta demasiado rápido frente al tungsteno abrasivo en tamaños finos y está reservado para pasadas iniciales de gran reducción a partir de varillas estampadas de 2,54 mm.
R: No. Se requieren máquinas especialmente diseñadas para manejar la excepcionalmente alta resistencia a la tracción y fragilidad del tungsteno. Las máquinas estándar de cobre o acero carecen de zonas de calentamiento especializadas, bucles de control de tensión avanzados y sistemas robustos de lubricación de grafito necesarios para evitar la fractura del alambre.
R: Los principales culpables de la falta de uniformidad incluyen el desgaste de la matriz, las microvibraciones en el portamatriz, las velocidades de trefilado inconsistentes, el retraso mecánico en el sistema transversal y las fluctuaciones de temperatura no controladas que alteran el límite elástico del metal durante el proceso de trefilado.
R: La tecnología adecuada de estirado en frío alinea el metal en una estructura de grano fibroso muy alargada. Esta estructura entrelazada aumenta significativamente la vida a la fatiga, la resistencia a la tracción y la estabilidad mecánica del alambre cuando se le da forma de resorte, superando con creces el rendimiento de los metales equiaxiales estándar.
R: Los usuarios finales dependen de diámetros específicos para garantizar un rendimiento predecible. En la soldadura, los tamaños exactos de los electrodos de tungsteno garantizan una conductividad eléctrica constante y estabilidad del arco. En los dispositivos médicos, los diámetros precisos de las guías dictan la flexibilidad física y la respuesta de torsión necesarias para navegar con seguridad por la vasculatura humana.


 Español
 简体中文